Hydraulisk förorening diskuteras ofta efter att en ventil fastnar, en pump blir bullrig eller en cylinder börjar röra sig ojämnt. Då är vätskan inte längre bara en underhållsdetalj. Det har blivit bevis på att systemet inte kontrollerades i ett tidigare skede.
För OEM-utrustning börjar städningen före driftsättning. Ny olja kan kräva filtrering före användning. Slangar, kopplingar, tankar och bearbetade komponenter kan införa partiklar. En ventilationsöppning, åtkomstlock eller öppen port kan släppa in föroreningar under service. Slitage inuti systemet kan då skapa fler partiklar och cirkulera dem genom känsliga spelrum.
För ett OEM-team är renlighet mer användbart när det behandlas som ett design- och acceptanskrav, inte som en allmän instruktion att "hålla oljan ren." En användbar specifikation identifierar rapporteringsmetoden, provtagningspunkten, ansvarig part och åtgärden som ska vidtas när resultatet ligger utanför den överenskomna gränsen.
Den här artikeln förklarar den tekniska logiken utan att tilldela ett universellt mål för renlighet. Rätt mål beror på den mest föroreningskänsliga komponenten, hydraulkretsen, vätskan, arbetscykeln och komponenttillverkarens instruktioner.
ISO 4406 rapporterar kontaminering av fasta partiklar med hjälp av tre kodnummer. Parkers guide för föroreningsstandarder identifierar de tre storleksbanden som partiklar större än 4 μm(c), större än 6 μm(c) och större än 14 μm(c). Koden baseras på antalet partiklar i en definierad vätskevolym, inte på oljans visuella utseende.
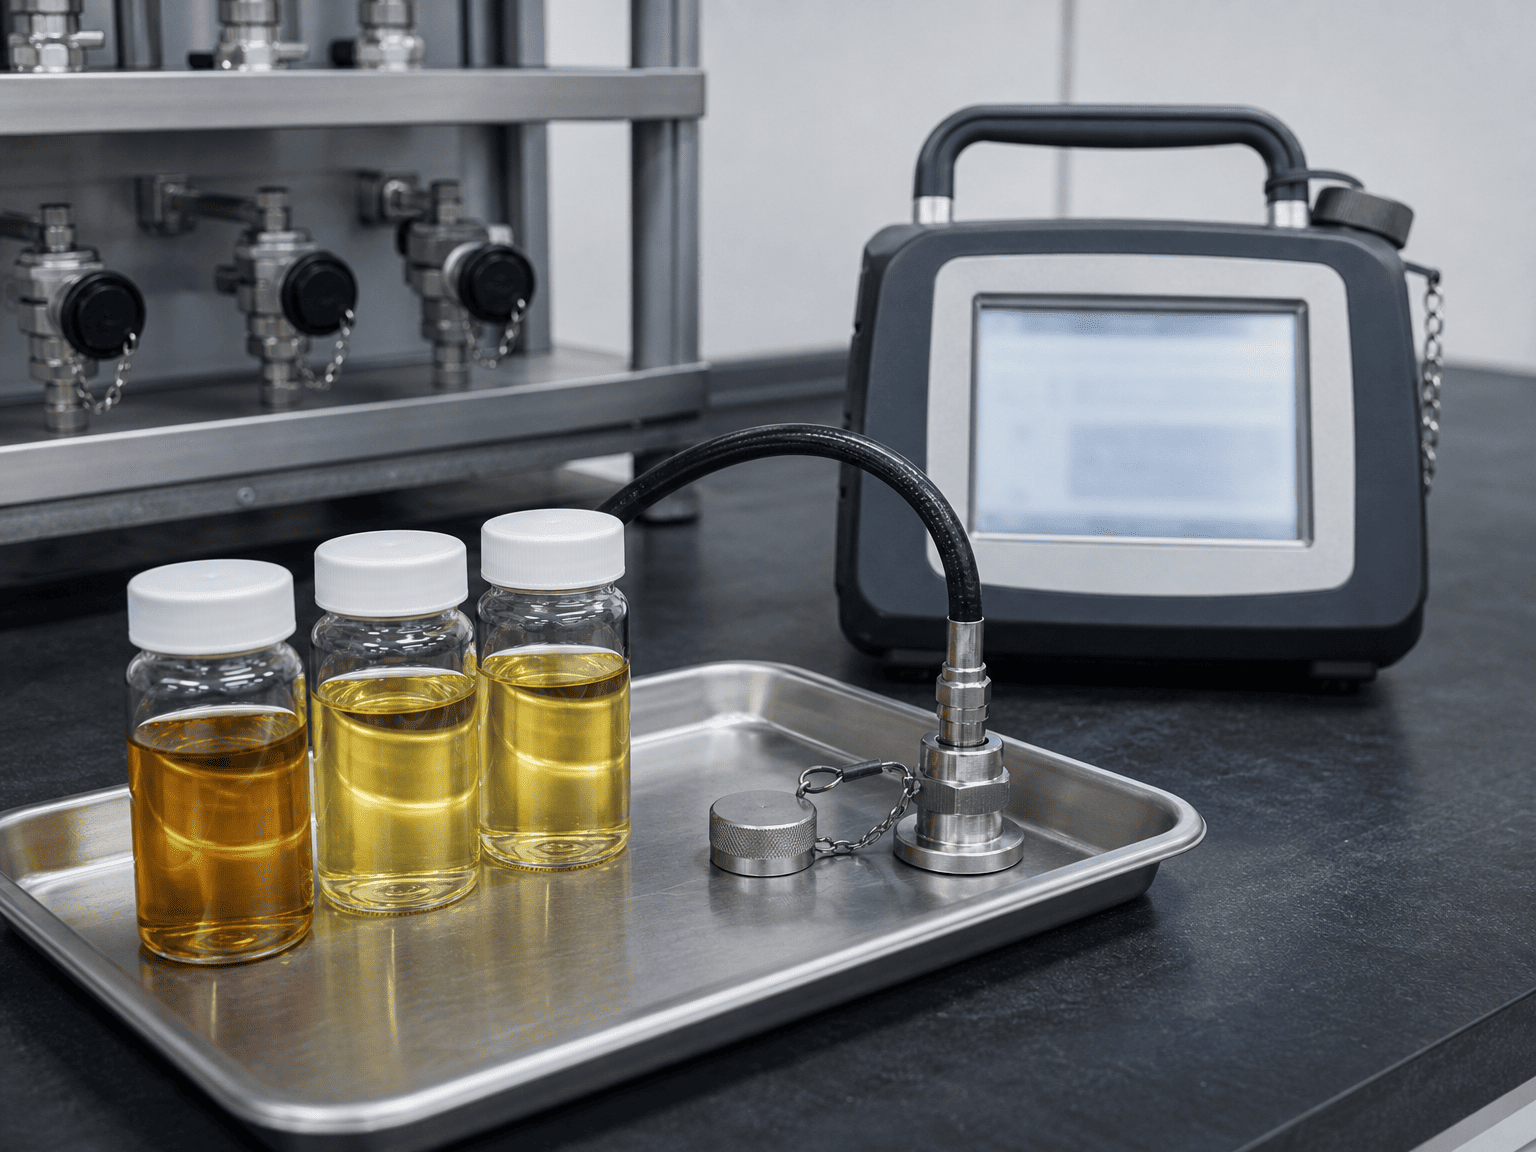
Den skillnaden spelar roll. Olja kan se klar ut och fortfarande innehålla partiklar som är relevanta för ventiler, pumpar, styrningar och tätningar. Omvänt är ett partikelräkningsresultat inte en fullständig diagnos av det hydrauliska systemet. Resultatet beskriver endast provet som erhållits under den angivna testmetoden och -förhållandena.
Kodnumren är logaritmiska renhetsband. En ändring av en kod är inte en liten linjär förändring i partikelpopulationen. Köpare bör därför undvika att behandla 18/16/13 som en dekorativ etikett eller jämföra två rapporter utan att kontrollera testmetod, kalibreringsgrund, provplats och datum.
Parker visar också att acceptabla kontamineringskoder varierar med systemtyp och komponentkänslighet. En lågtryckskrets med stora spelrum kan inte tilldelas samma renhetsförväntningar som ett högpresterande proportionellt eller servostyrt system. Specifikationen måste komma från systemdesignen snarare än från en generisk internettabell.
En leveranstrumma eller bulktank kan innehålla partiklar från tillverkning, transport, överföringsutrustning eller hantering. "Ny olja" beskriver dess kommersiella status; den bevisar inte automatiskt att den uppfyller den renhetsnivå som maskinen kräver.
Mottagningsproceduren bör identifiera vätskekvalitet, leverantörsbatch, lagringstillstånd och filtreringsmetod som används före fyllning. Om ett renlighetsmål ingår i inköpsspecifikationen ska resultatet kopplas till ett prov och en dokumenterad testmetod.
Skärning, gängning, utvidgning, svetsning, slipning och bearbetning kan lämna spån, grader, glödskal eller damm nära hydrauliska anslutningar. En slang kan se ren ut från utsidan medan den bär partiklar från dess tillverknings- eller skärprocess. Kepsar och pluggar kan också bli föroreningskällor när de förvaras på en smutsig bänk och sedan installeras.
Rengöring är inte detsamma som att torka av utsidan av en del. Insidan av slangar, grenrör, rör och kopplingar måste beaktas innan kretsen stängs.
Varje behållare andas när vätskenivån och temperaturen ändras. En dålig ventilationsanordning kan tillåta att luftburet damm eller fukt kommer in. Öppna påfyllningshalsar, saknade lock och smutsiga åtkomstlock skapar liknande risker vid underhåll.
Layouten ska göra rutinservice ren och kontrollerad. Filterventiler, skyddade påfyllningspunkter och förseglade åtkomstlock är inte kosmetiska uppgraderingar; de är en del av föroreningskontrollgränsen.
Slitage, kavitation, skadade ytor, slangnedbrytning och komponentskador kan skapa partiklar efter idrifttagning. Ett filter kan ta bort en del av detta material, men filtrering kan inte ersätta diagnosen. En plötslig ökning av antalet partiklar bör utlösa en granskning av källan, inte bara ett filterbyte.
Ett exakt test på ett dåligt urval är fortfarande en dålig grund för ett beslut. Provtagning bör planeras runt en plats som representerar vätsketillståndet som utvärderas.
För ett OEM-acceptanstest, definiera följande innan maskinen fylls:
- Provtagningspunkt och om den är uppströms eller nedströms filtrering
- Vätsketemperatur och drifttillstånd under provtagning
- Erforderlig spolningsprocedur för provtagningsanslutningen
- Rengör flaska, slang och kopplingskrav
- Teststandard, kalibreringsbas och laboratorie- eller instrumentmetod
- Antal prover och krav på repeterbarhet
- Ansvarig för att registrera resultatet och godkänna utgivningen
Ett prov taget från ett tyst tankhörn kanske inte representerar vätskan som rör sig genom en ventil. Ett prov taget omedelbart efter att systemet störts kan också visa ett tillfälligt tillstånd. Provtagningspunkten, tidpunkten och maskintillståndet ska registreras tillsammans med resultatet.
För en ersättningscylinder eller serviceutredning bör provet kopplas till den händelse som studeras. Registrera maskintimmar, senaste underhåll, filterbyten, ovanligt ljud, temperaturtillstånd och den komponent som utlöste inspektionen. Ett partikelantal utan driftssammanhang är svårt att tolka.
En filterspecifikation bör ses över tillsammans med flöde, tryck, bypass-beteende, smutshållande förmåga, tillgång till elementbyte och kretsens föroreningskänslighet. Det minsta nominella mikrontalet är inte automatiskt det bästa svaret.
Designgranskningen bör fråga:
1. Var är det mest sannolikt att kontaminering kommer in?
2. Vilken komponent har det minsta eller känsligaste inre spelet?
3. Skyddar filtret komponenten under normalt flöde, kallstart och bypass?
4. Kan underhållsteamet identifiera ett blockerat element innan förbikopplingsvägen blir den normala vägen?
5. Är filtret tillgängligt utan att öppna systemet till en okontrollerad miljö?
6. Matchar returledningen, tryckledningen eller offlinefiltreringsarrangemanget den faktiska kontamineringsrisken?
Ett filter måste också vara kompatibelt med kretsens flödes- och tryckförhållanden. Ett underdimensionerat element kan skapa för stort tryckfall. Ett otillgängligt element kan lämnas i drift för länge. Ett filter utan praktisk tillståndsindikator kan förvandla en renhetsåtgärd till ett försenat fel.
Reservoarventiler, sugskydd, returfiltrering och offlinefiltrering av njurslingor löser olika problem. De ska inte behandlas som utbytbara komponenter.
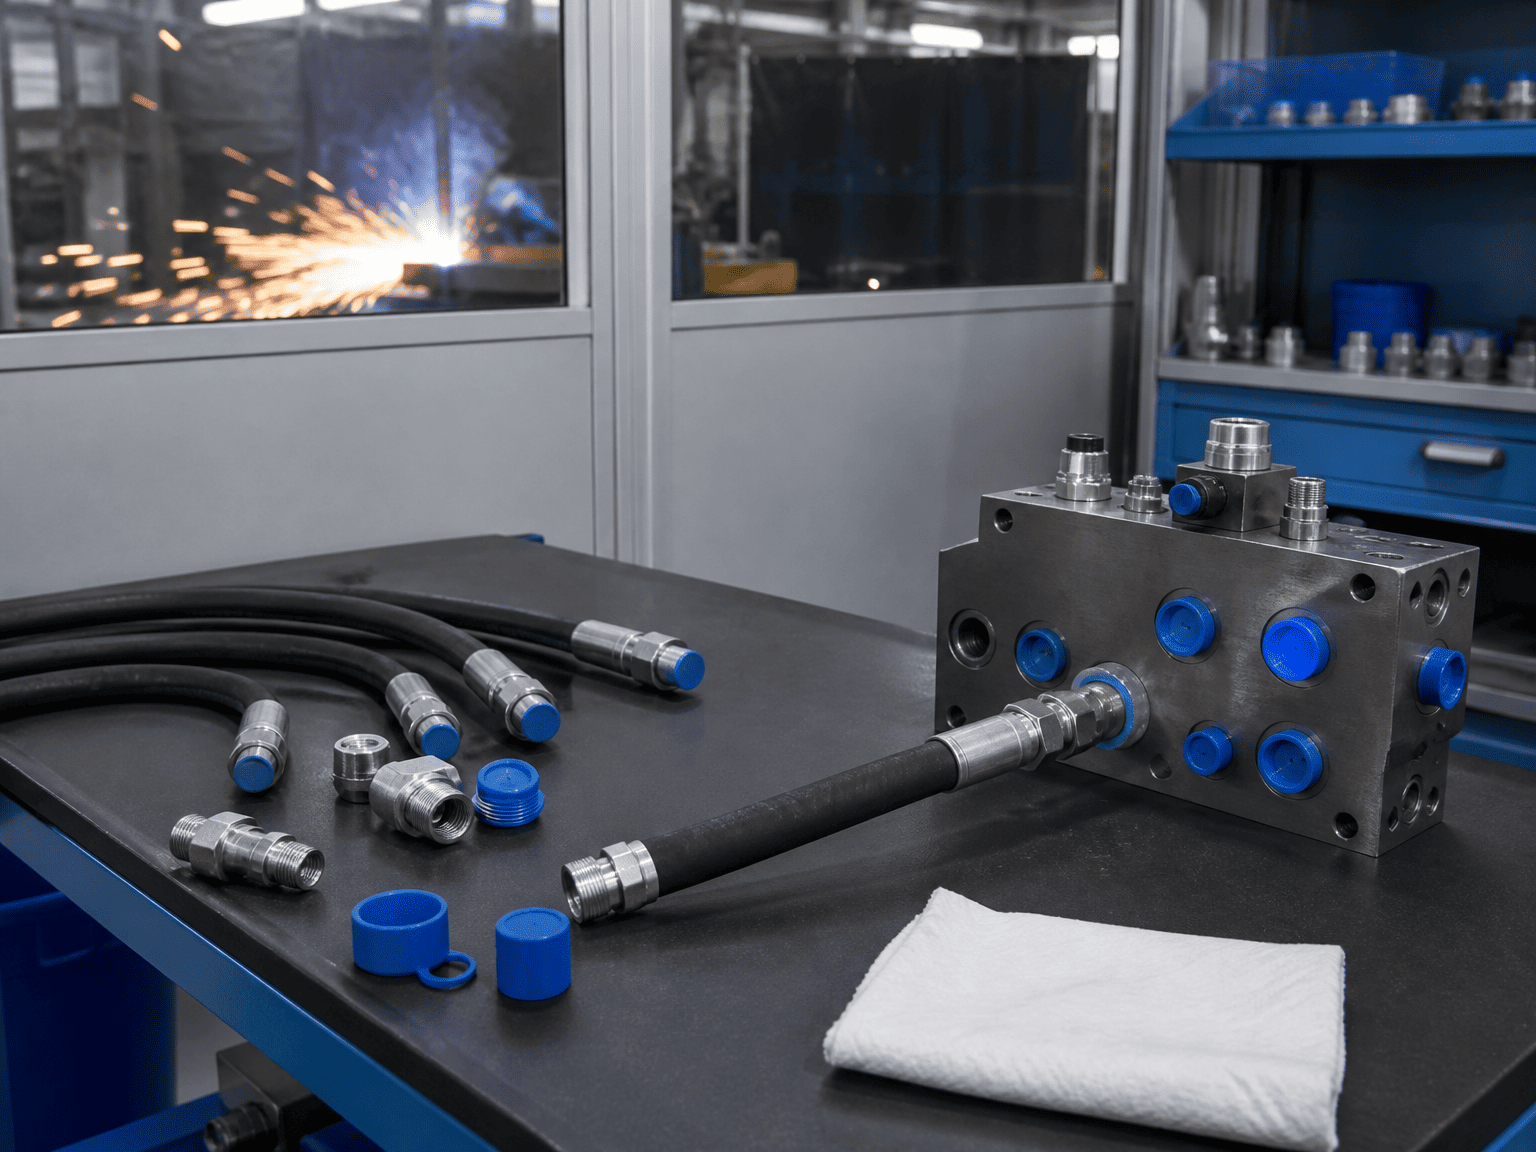
Hydraulisk cylinderrenlighet ska vara synlig i tillverknings- och installationsprocessen. En seriös OEM-checklista kan inkludera:
Den sista punkten är lätt att missa. En maskin kan klara ett vätsketest och sedan bli förorenad medan slangar är anslutna, kåpor tas bort eller en komponent byts ut. Utgivningsprotokollet bör därför innehålla tidpunkten för det slutliga provet och det arbete som utförts efteråt.
För cylinderleverantörer spelar portskydd och ren anslutningsrutiner betydelse eftersom föroreningar kan nå tätningar, styrningar, ventiler och färdiga stångytor genom hydraulkretsen. Cylindern är inte isolerad från renhetsdisciplinen hos maskinen runt den.
Undvik att skriva en inköpsorder som bara säger "ren hydraulolja krävs." Ett användbart krav bör ange:
- Renlighetsstandarden och rapporteringskoden
- Grunden för partikelstorlek och testmetod
- Provplatsen och maskinens skick
- Det överenskomna renlighetsmålet eller kravet från komponenttillverkare
- Om målet gäller vid leverans, efter spolning, vid driftsättning eller under drift
- Svaret på ett resultat utanför gränsen
- Nödvändiga uppgifter, inklusive provdatum, instrument eller laboratorium och vätskeidentifiering
Målet bör väljas från den känsligaste komponenten och maskinens faktiska funktion. Om systemet innehåller proportionella komponenter eller servokomponenter, använd deras publicerade renhetskrav som designinput. Om en cylinder ingår i en större krets, anta inte att en generell cylinderkategori bestämmer renhetsnivån för hela maskinen.
När målet ännu inte är känt är den korrekta tekniska åtgärden att erhålla komponentdatabladet och hydraulschemat. Att gissa en kod från en generisk tabell skapar en specifikation som ser exakt ut men kanske inte skyddar systemet.
Förklara inte omedelbart hela maskinen defekt. Bekräfta först provets identitet, provtagningsmetod, instrumentstatus och rapporteringsgrund. Jämför sedan resultatet med tidigare prover från samma plats.
Att upprepade gånger byta ut filterelement utan att hitta källan kan dölja ett aktivt slitage eller inträngningsproblem. Trenddata är mer användbar än ett isolerat nummer när systemet redan är i drift.
Innan du godkänner en hydraulcylinder, kraftenhet eller komplett krets, fråga leverantören och maskinteamet:
Dessa frågor flyttar föroreningskontroll från ett allmänt underhållslöfte till en verifierbar ingenjörsprocess.