Om du kör mobila maskiner – oavsett om det är en tippvagn, en lantbrukslastare, en luftbom eller en avfallskomprimator – har du förmodligen sett detta hända:
En helt ny cylinder installeras. Driftstrycket ligger väl inom pumpens märkvärde. Hydrauloljan är ren. Ändå, inom några hundra cykler, tuggar stavtorkaren upp, glandbussningen är skårad på ena sidan och hydraulvätska droppar förbi den primära stångtätningen.
Den första instinkten är ofta att skylla på tätningstillverkaren eller anta dålig kromplätering. Men när du river ner cylindern är kontrollmärket nästan alltid detsamma: kraftigt slitage på ena sidan av stångbussningen, i kombination med slitage på motsatt sida på kolvens slitring.
Det är inte en tryckspets eller en tätningsdefekt. Det är sidobelastning – och vid fullt slag är den den främsta mördaren av hydraulcylindrar.
Hydraulcylindrar är konstruerade för att ge linjär tryck och drag längs sin mittaxel. De är inte strukturella stödbalkar. Men i verkliga maskiner introducerar geometriförändringar, chassiflex, felinställning av stift och ojämna belastningar ständigt sidokrafter.
Här är den mekaniska verkligheten:
1. Lagerspännet krymper vid full utsträckning: När cylinderstången är helt indragen är avståndet mellan kolvlagret och den främre glandbussningen maximalt. Cylindern har ett starkt inre stöd.
2. Hävstångsmultiplikatorn: När cylindern slår ut till full utsträckning, rör sig kolven närmare och närmare den främre glanden. Det invändiga avståndet mellan de två stödlagren (lagerspannet) blir mycket kort medan den yttre momentarmen (den förlängda stången) blir mycket lång.
3. Svårt kontakttryck: Även en blygsam 200-lb sidokraft vid stavögat skapar ett massivt böjmoment. Med ett kort lagerspann kan de interna reaktionskrafterna mellan stången och glandbussningen spetsa till tusentals pund per kvadrattum, krossa smörjoljans film och skära sönder
Ett stopprör är en invändig stål- eller aluminiumhylsa placerad över kolvstången inuti cylindertrumman, mellan kolven och det främre glandhuvudet.
Det hindrar fysiskt kolven från att röra sig hela vägen fram till det främre huvudet vid fullt slag.
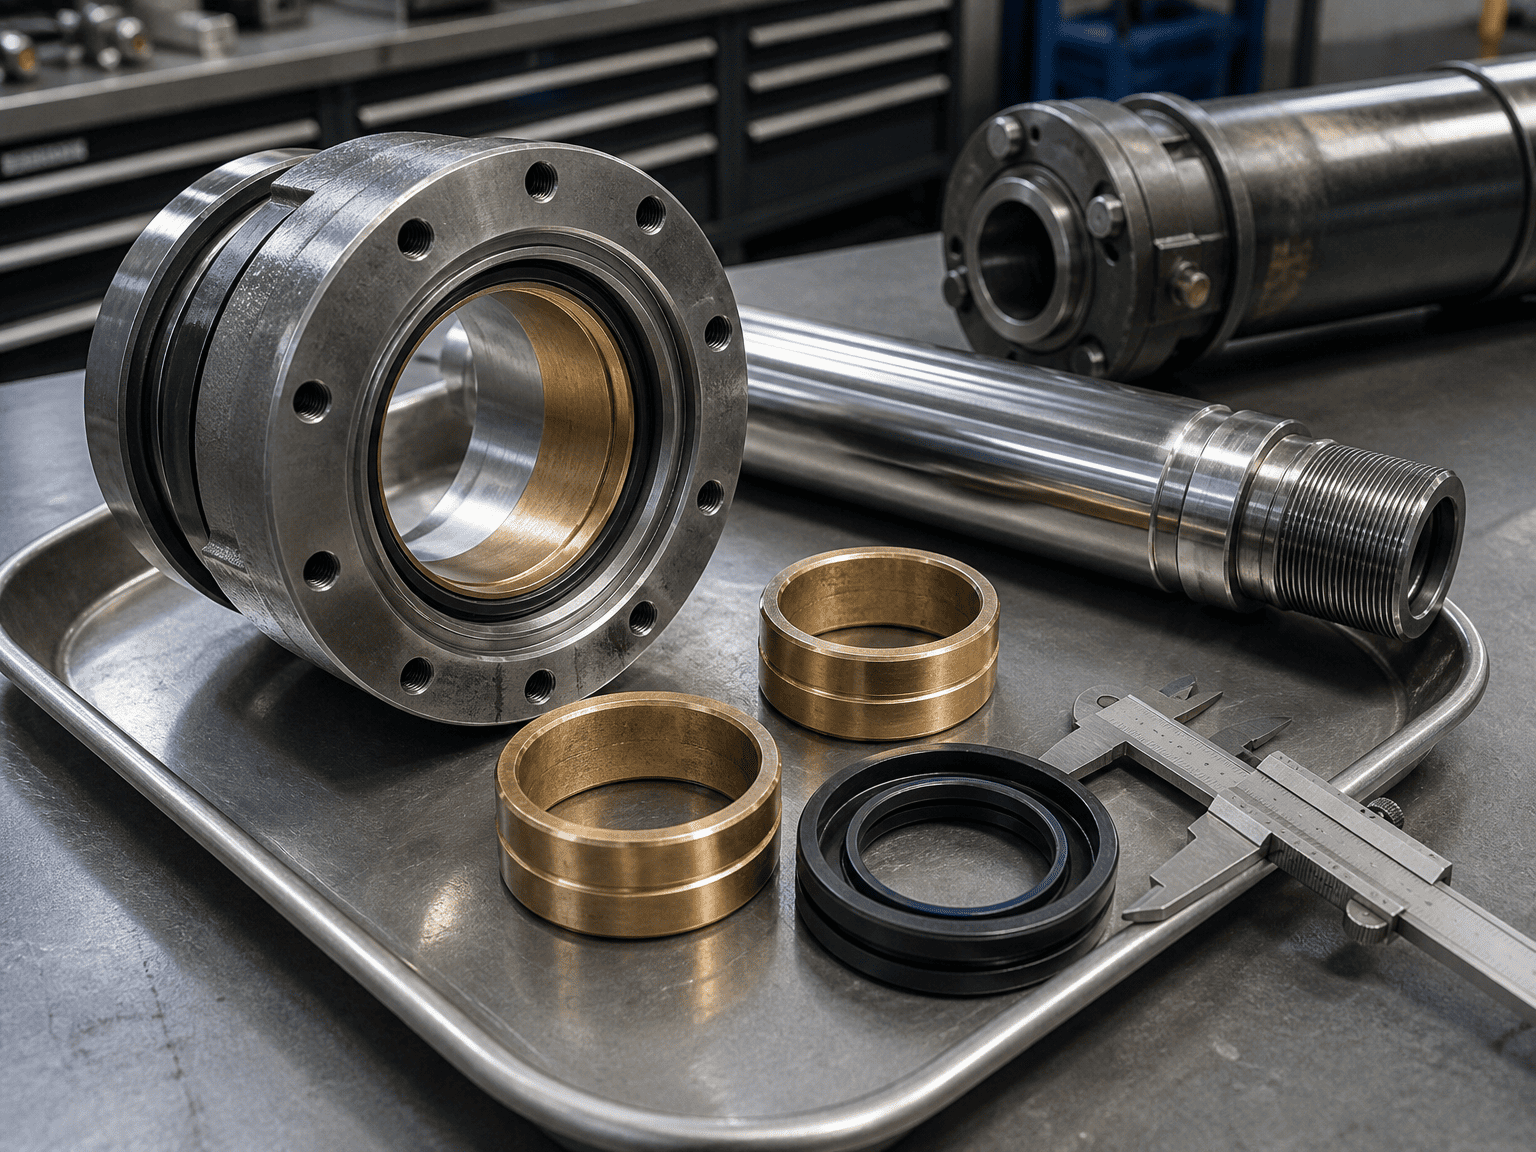
Genom att stoppa kolven flera tum innan den når glanden låser stoppröret i ett minimalt lagerspann.
Utan ett stopprör: En 60-tums cylinder i full utsträckning kan lämna bara 3 till 4 tum mellan kolven och glandlagren.
Med ett 6-tums stopprör: Minsta lagerspännvidd vid full förlängning ökar till 9 eller 10 tum, vilket minskar den inre kontaktspänningen och stavens spänning med mer än hälften.
I standard industriell och mobil hydraulik (som följer NFPA och ISO tekniska riktlinjer) rekommenderas ett stopprör starkt när det effektiva slaglängden överstiger 40 tum (ca 1 000 mm), eller när cylindern arbetar horisontellt med gaffel- eller stiftfästen.
Grundläggande riktlinjer för storlek:
1. Under 40 tums slaglängd: Standardlagerspännvidden är i allmänhet tillräcklig för måttliga arbetscykler, förutsatt att inriktningen är sann.
2. Över 40 tums slaglängd: Lägg till 1 tum stopprör för varje 10 tums slag över 40 tum
Om du designar en ny maskin eller felsöker fältfel, använd denna 4-stegs checklista:
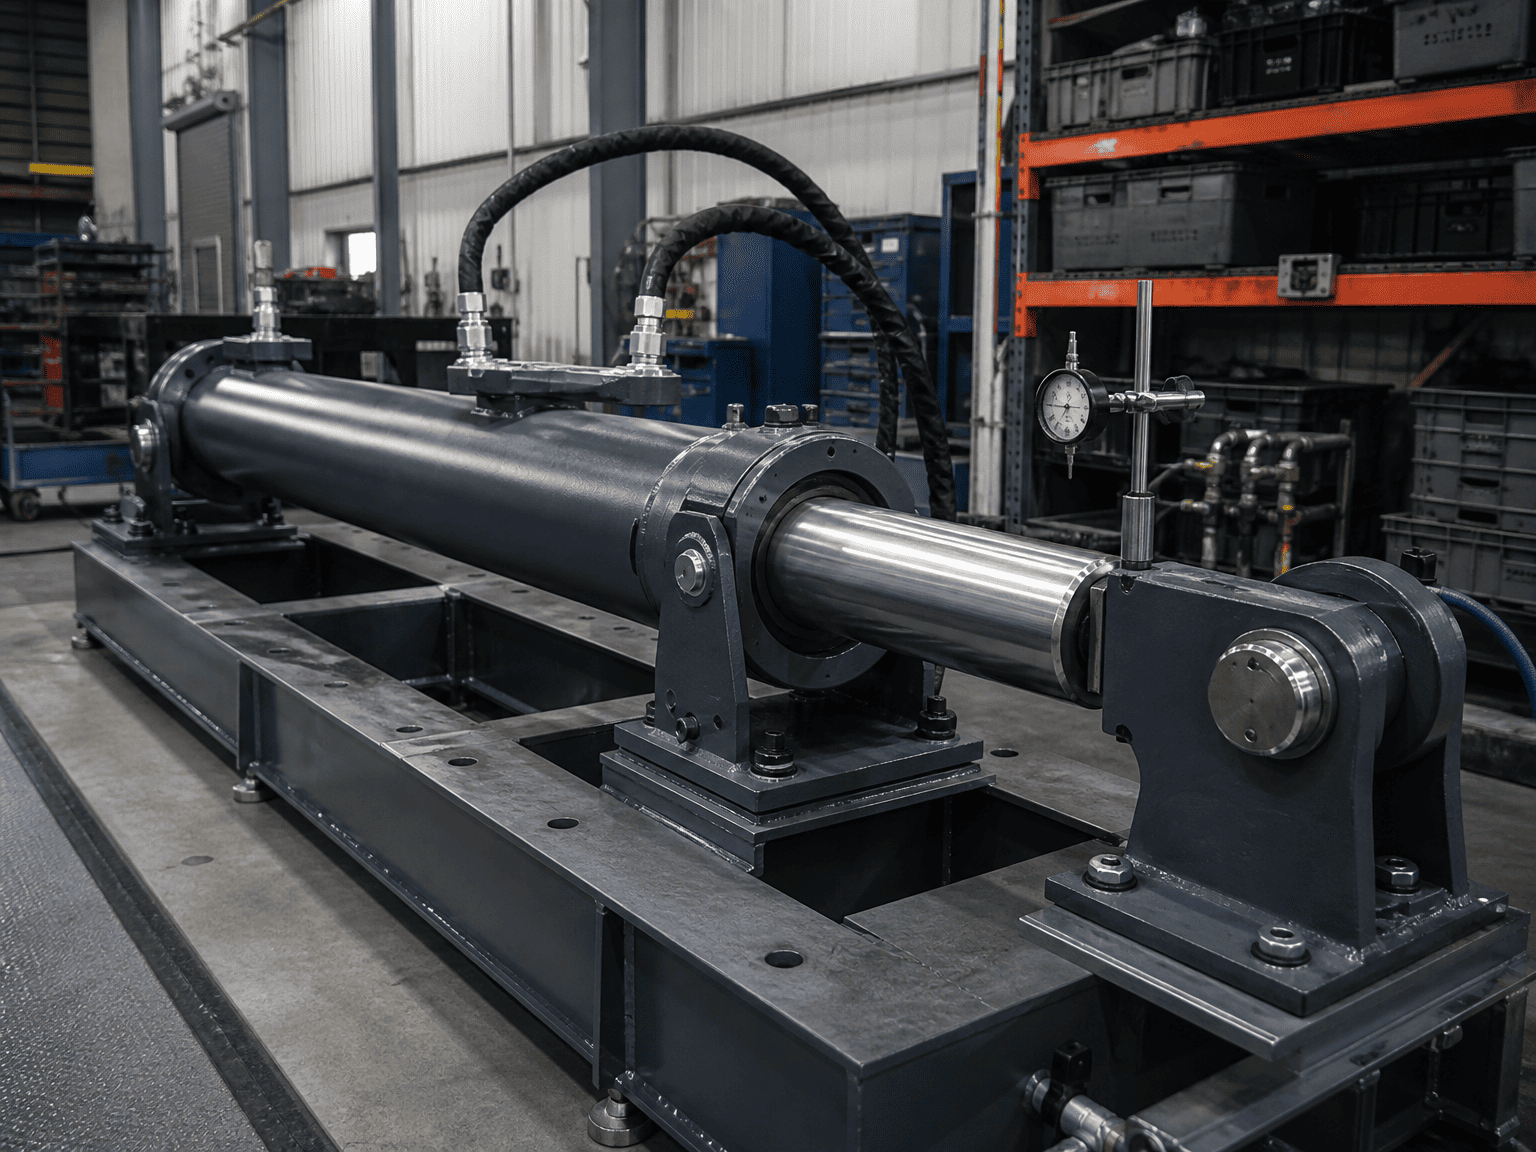
Stela fotfästen eller flänsfästen kan inte tolerera någon vinkelförskjutning. Om din maskinram böjs under drift (t.ex. en tippkropp som vrider sig under en ojämn grusbelastning), byt till sfäriska lagerfästen eller svängbara gaffel. Sfäriska lager tillåter 3° till 5° självinställning, vilket förhindrar att stången binder sig i körteln.
En smal stång böjs av under pelarkompression innan den spänns helt. Om nedböjningen överstiger 0,002" till 0,005" per fots slag, kommer det att förvränga tätningsläppen. Att flytta upp en standardstavdiameter (t.ex. från 1,50" till 1,75" eller 2,00") ökar dramatiskt sektionsmodulen och motståndet mot böjning.
Standard metall-till-metall-kontakt leder till omedelbar gnissning när sidolasten trycker förbi oljefilmen. Högkvalitativa kompositslitringar (som glasfylld nylon, fenolharts eller fosforbrons) absorberar laterala stötar och bäddar in mikropartiklar utan att mejsla kromstaven.
Under den första maskinmonteringen, kontrollera att båda monteringsstiften är strikt parallella. En 1-millimeters vinkelförskjutning över en 4-fots stiftspann kan generera hundratals pounds av kontinuerlig sidoförspänning även innan cylindern lyfter någon nyttolast.
När du begär en anpassad hydraulcylinderdesign eller en ersättningsgranskning för applikationer med hög sidobelastning, kommer dessa nyckeldetaljer att påskynda ingenjörsverifieringen:
Driftmiljö och arbetscykel: Max arbetstryck (PSI/bar), cykelfrekvens, tryck/draglaster.
Monteringstyp och stiftcentrum: Indragna och förlängda stift-till-stift-dimensioner, stiftdiametrar och om sfäriska lager krävs. Kända laterala krafter eller vinkel
Felinriktning: Förväntningar på ramavböjning, vindbelastningar eller förskjutna gångjärnspunkter. Aktuella felsymptom: Om du byter ut en befintlig cylinder, dela bilder på den slitna kolvstången, glandbussningen och tätningsläpparna.