Närhydrauliska cylindrarmisslyckas, tittar fälttekniker instinktivt in i pipan – kontrollerar kolvtätningar, stavkrom och torkarringar. Ändå, i tunga mobila maskiner som grävmaskiner, gruvskopor, soppackare och ledade hjullastare, orsakas upp till 40 % av oplanerade cylinderbyten av katastrofala mekaniska fel vid monteringssvängpunkterna: stångöglan, basgaffeln eller tapphålen.
En frusen, skuren eller ovaliserad svängtapp låser artikulationslederna, framkallar allvarliga laterala böjmoment över kolvstången och accelererar läckage av huvudkörteln. Den här ingenjörsguiden beskriver rotmekaniken för slitage med stiftögon, rättsmedicinsk diagnostik för att särskilja gnissning från slitande korrosion och metallurgiska riktmärken för att välja kraftiga bussningar och härdade legeringsstift.
| Felläge | Fysisk grundorsak | Visuell / hörbar signatur |
|---|---|---|
| Klistermärke | Metall-till-metall mikrosvetsning från förlust av gränssmörjning under extremt kontakttryck | Djupa längsgående skåror på stift; högt skrik under artikulation; beslagtagen stift |
| Frätande korrosion | Mikrooscillationer (<100 um) bryter den skyddande oxidfilmen under kraftiga vibrationer | Fint rödbrunt (kakao)pulver eller svart slam som gråter från ögat; urkärnade kontaktlägenheter |
| Ovalisering av hålet (ögonförlängning) | Topppulserande chockbelastningar som överstiger moderstålets sträckgräns under miljontals cykler | Ögonhålets diameter sträcker sig ur rund med >0,5 mm; överdrivet mekaniskt klunkande vid omkastningar |
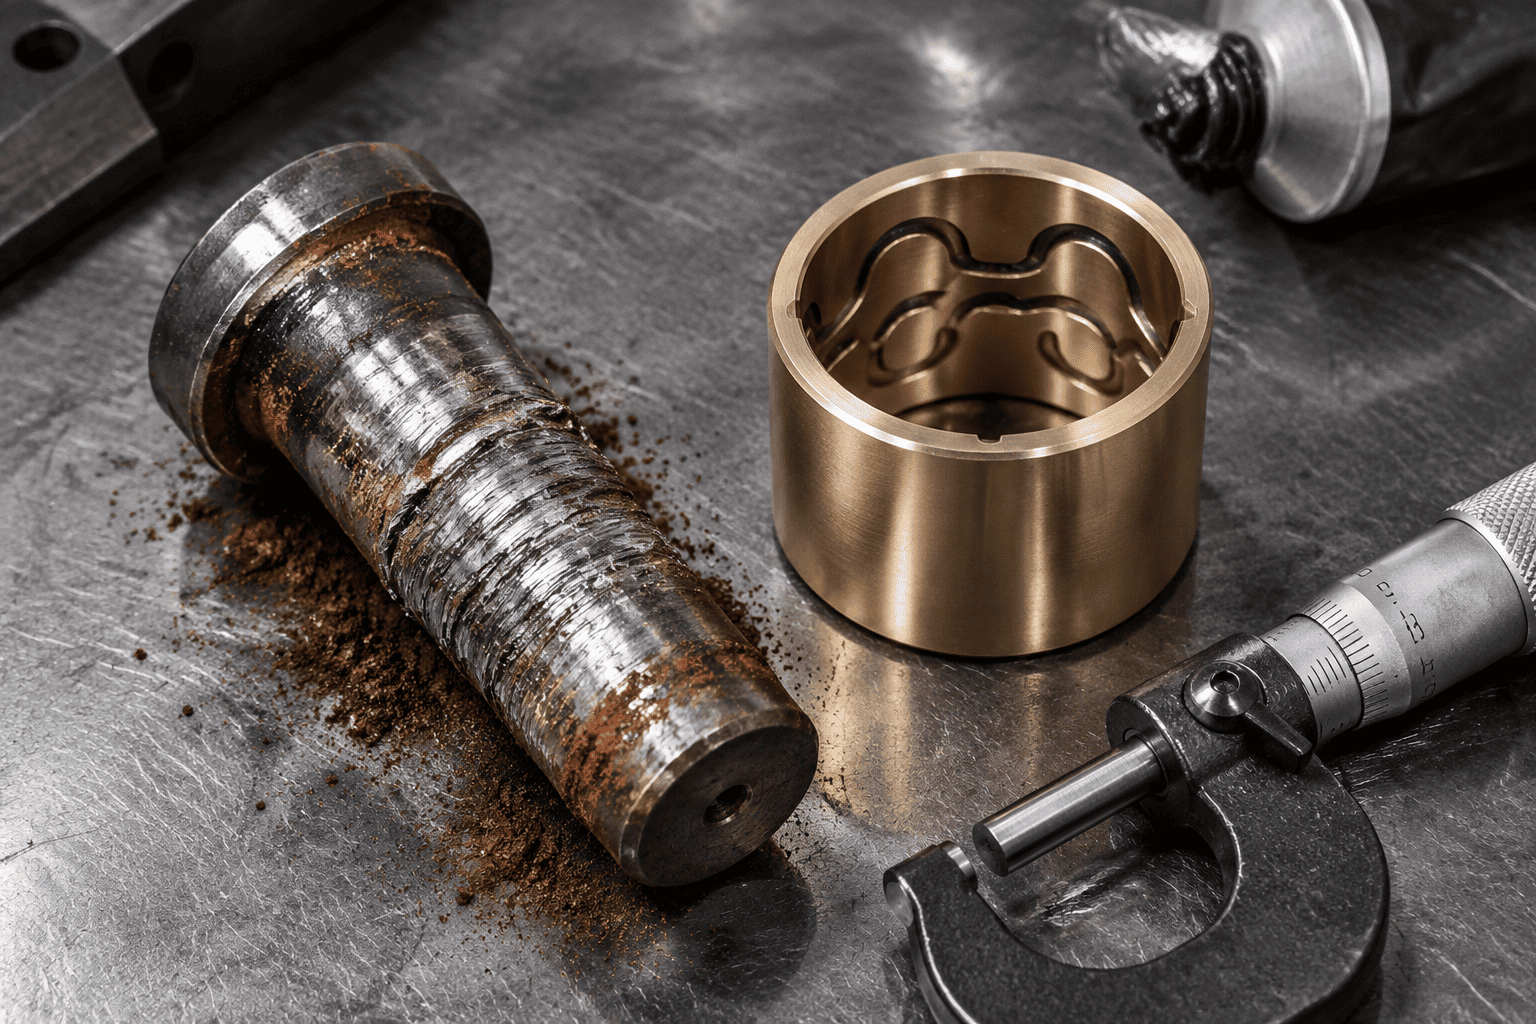
När en grävskopahydraulisk cylinderbryter genom tät lera eller sten, överstiger kontakttrycket över stiftet och bussningen lätt 80 till 100 MPa (11 600 till 14 500 psi). Om smörjfettsfilmen går sönder kommer de mikroskopiska ytorna på stålstiftet och stålstångsögat att beröras direkt. Friktion genererar omedelbart lokal värme som överstiger 800°C, vilket gör att mikrosvetsar bildas och river bort bitar av modermetall. Inom några timmar griper stiftet fast inuti gaffeln.
I högfrekvent vibrerande utrustning som skärbord och hydrauliska hammare, genomgår svängtappen små vinklade mikrorörelser (mindre än 50 mikron) under kontinuerlig belastning. Denna mikrognidning torkar bort fett och pulveriserar mikroskopiska stålpartiklar. Eftersom dessa nyklippta stålpartiklar oxiderar i luft, bildar de hård järnoxid (Fe₂O₃), vilket skapar en slipande röd polerande rouge som slipar stiftögat överdimensionerat.
I smidda stångöglor i ett stycke och svetsade bottenplattor gör kontinuerlig riktningshamring att rundstiftshålet permanent ger efter till en långsträckt ellips. När spelrummet överstiger 0,8 mm (0,030"), förstärks dynamiska stötbelastningar exponentiellt, vilket så småningom initierar utmattningssprickor i ögats spänningskoncentrationer klockan 3 och klockan 9.
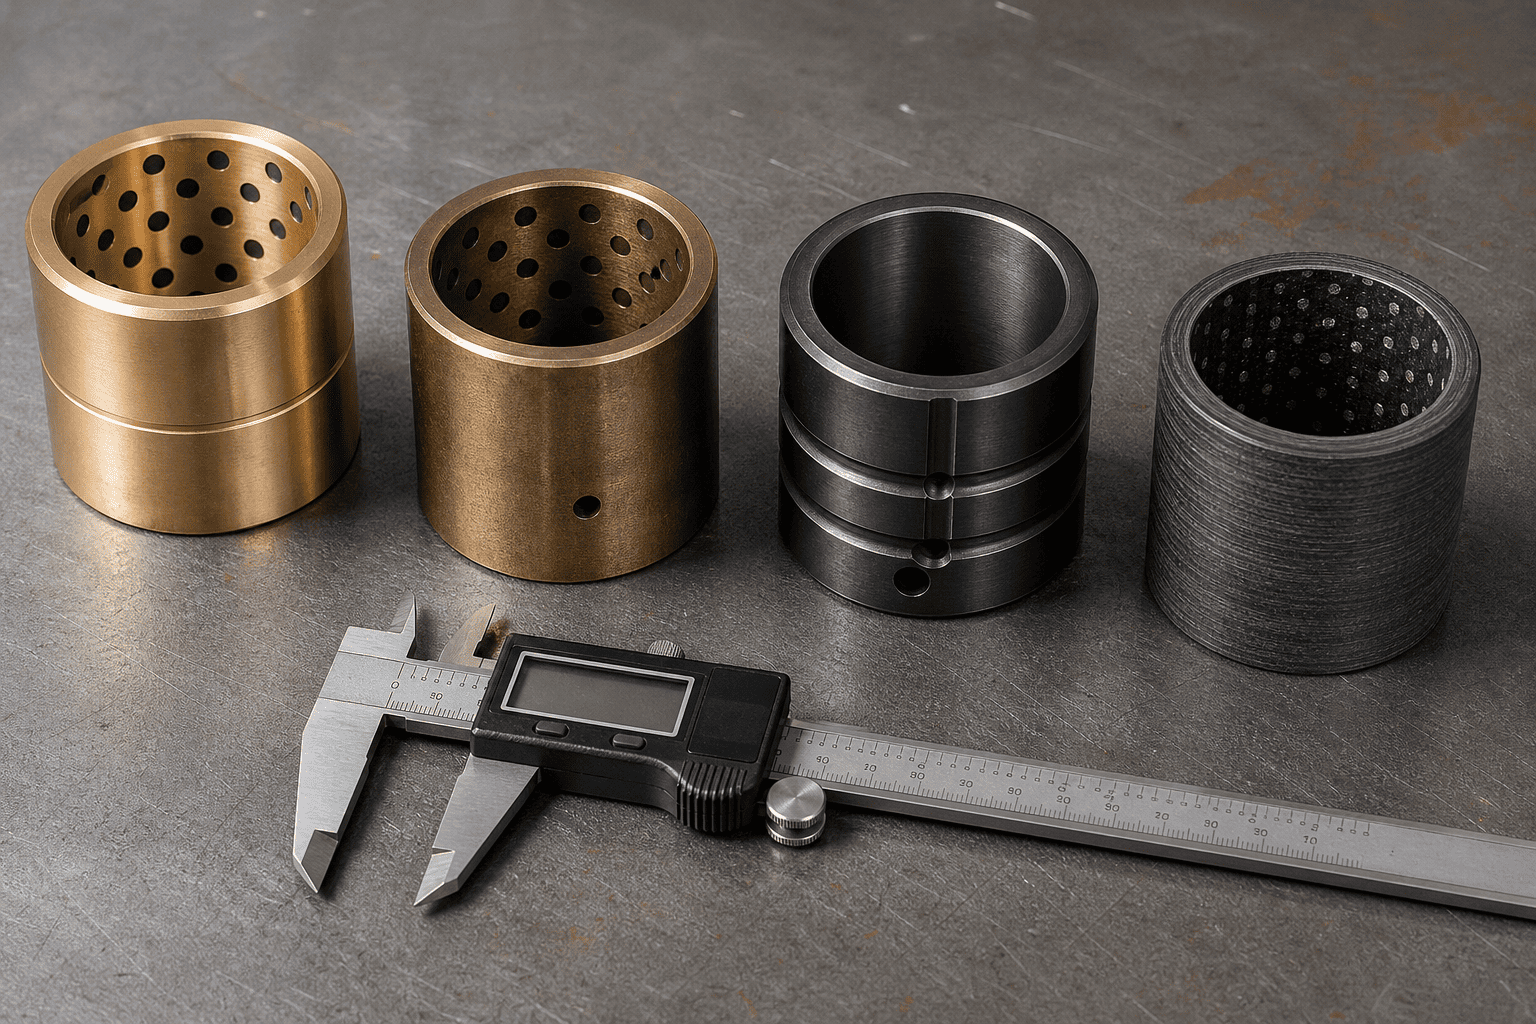
Att välja rätt bussningsarkitektur är skillnaden mellan 1 000 timmar och 10 000 timmars problemfri pivotlivslängd:
| Bussning Material Grade | Max dynamisk belastning | Smörjning behov | Bästa operationsscen |
|---|---|---|---|
| Brons med högt bly (SAE 660 / C93200) | 35 – 45 MPa (måttlig) | Daglig smörjning krävs | Lätt industri & allmänt jordbruk |
| Manganbrons (C86300 höghållfast) | 70 – 90 MPa (heavy-duty) | Periodisk smörjning krävs | Allvarlig schakt- och gruvskopkoppling |
| Höljehärdat stål (8620 Carburized 60HRC) | 120 – 150 MPa (extrem chock) | Smörjning + Högtrycksmoly | Avfallspackare, klippkäftar, tunga krossar |
| PTFE fiberlindad komposit (Duralon) | 100 – 140 MPa (Nollsmörjning) | 100 % FETTFRI Självsmörjande | Subsea, livsmedelsklassade och otillgängliga pivoter |
Installera aldrig ett ohärdat kommersiellt 1045 kolstålstift i en tung cylindergaffel. Standard 1045 har en ythårdhet på endast 18 till 22 HRC; den kommer att deformeras och galla inom några veckor mot en bussning av manganbrons eller härdat stål.
Bas kärnmaterial: 4140 krom-molybden eller 8620 nickel-kromlegerat stål, härdat och härdat för kärnseghet (28–32 HRC) för att absorbera extrema böjningsstötar utan att knäckas.
Ythöljeshärdning: Induktionshärdat eller djupt höljeförkolat till 58 till 62 HRC till ett minsta djup av 1,5 mm (0,060").
Ytfinish: Precisionsslipad och polerad till Ra ≤ 0,2 μm (8 mikrotum). . I frätande marin miljöer, avisningsvägsalt eller kemiska gödningsmedelsmiljöer, specificera en 25-mikron hårdförkromning eller QPQ flytande nitrering topplack över det härdade höljet.
Upplever du ihållande knaster, knasande svängleder eller sprickor i öronen i din utrustningsflotta?
Kontakta HCICs specialiserade ingenjörsgrupp. Vi tillverkar tunga specialcylindrar utrustade med manganbrons, härdad legering eller självsmörjande kompositbussningar, parade med certifierade 58–62 HRC induktionshärdade stift konstruerade för tillförlitlighet utan driftstopp.