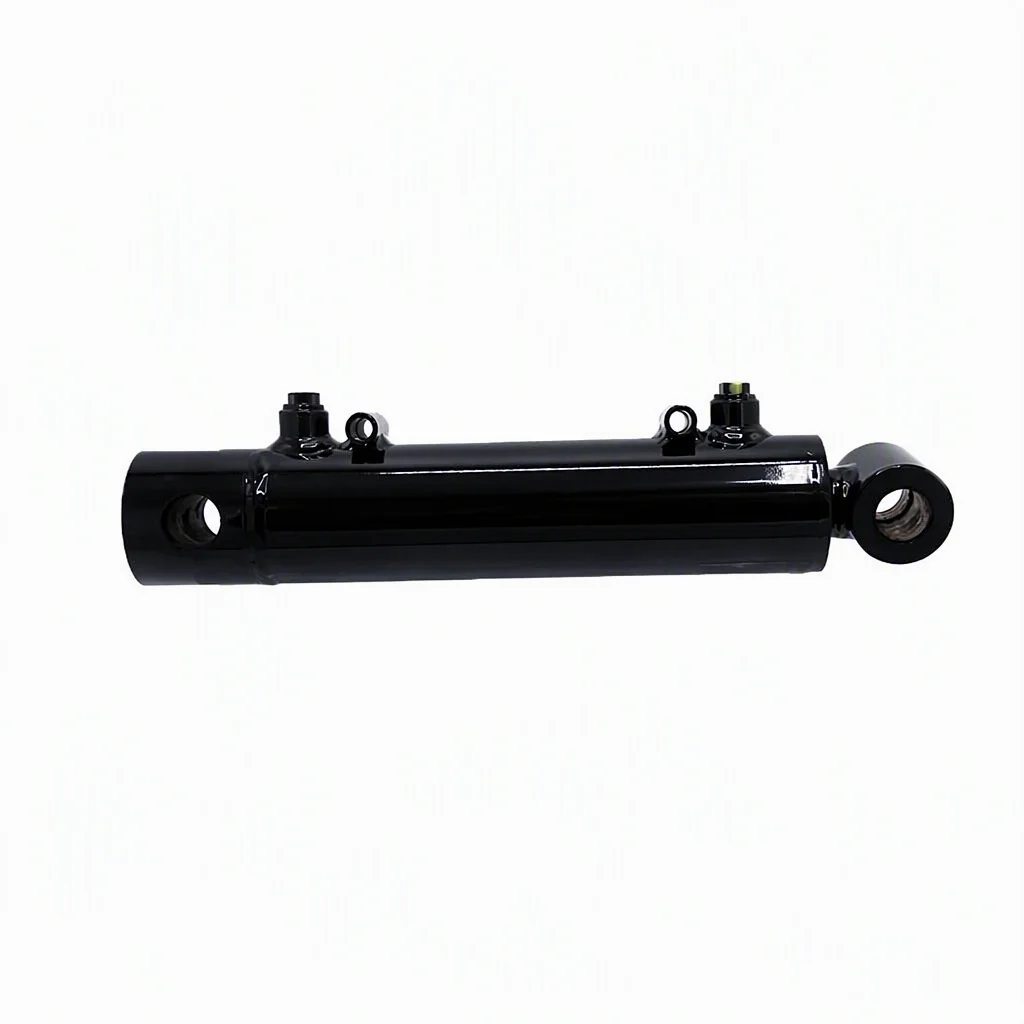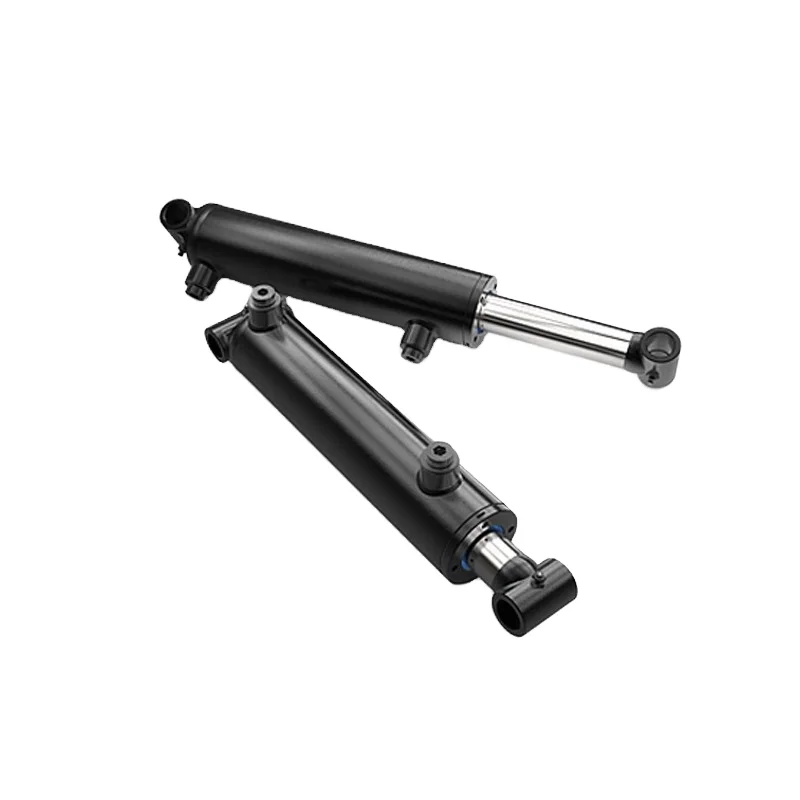
A hydraulisk cylinderkan utveckla instabila rörelser, ojämn belastning eller upprepade tätningsskador även när hydraulkretsen ser normal ut. Orsaken kan ligga i monteringsdetaljerna: ett slitet stift, ett förstorat gaffelhål, en lös bussning eller en installation som inte längre är inriktad genom hela arbetsbågen.
Den här guiden förklarar hur underhållsteam och OEM-köpare kan inspektera cylinderns monteringspunkter innan de beställer en reparationssats eller ersättningscylinder. Fokus är den mekaniska kopplingen mellan cylindern och maskinen, inte en allmän hydraultrycks- eller flödesdiagnos.
En cylinder fungerar inte isolerat. Dess stång och pipa är anslutna till maskinen genom stift, gaffel, klackar, tappar, konsoler eller andra monteringsdetaljer. Dessa delar överför arbetskraften samtidigt som cylindern kan röra sig genom sin designade båge.
När anslutningen slits kan cylindern inte längre ligga kvar på den avsedda mittlinjen. Maskinen kan sedan placera ytterligare rörelse och kontakt på stången, glanden, styrningen, röret eller monteringsfästet. En ny tätning eller en ny cylinder kanske inte löser problemet om den slitna anslutningen på maskinsidan förblir i drift.
Parkers cylindersäkerhetsguide anger att stången och dess passande maskinkomponent ska kontrolleras för korrekt inriktning i både utfällt och indraget läge. Den rekommenderar också att gaffelmonterade cylindrar svänger i båda ändar med stiftens mittlinjer parallella och att cylindern kontrolleras genom sin arbetsbåge för störningar. Dessa är installations- och säkerhetsprinciper; de slutliga gränserna måste komma från cylinder- och maskintillverkaren.
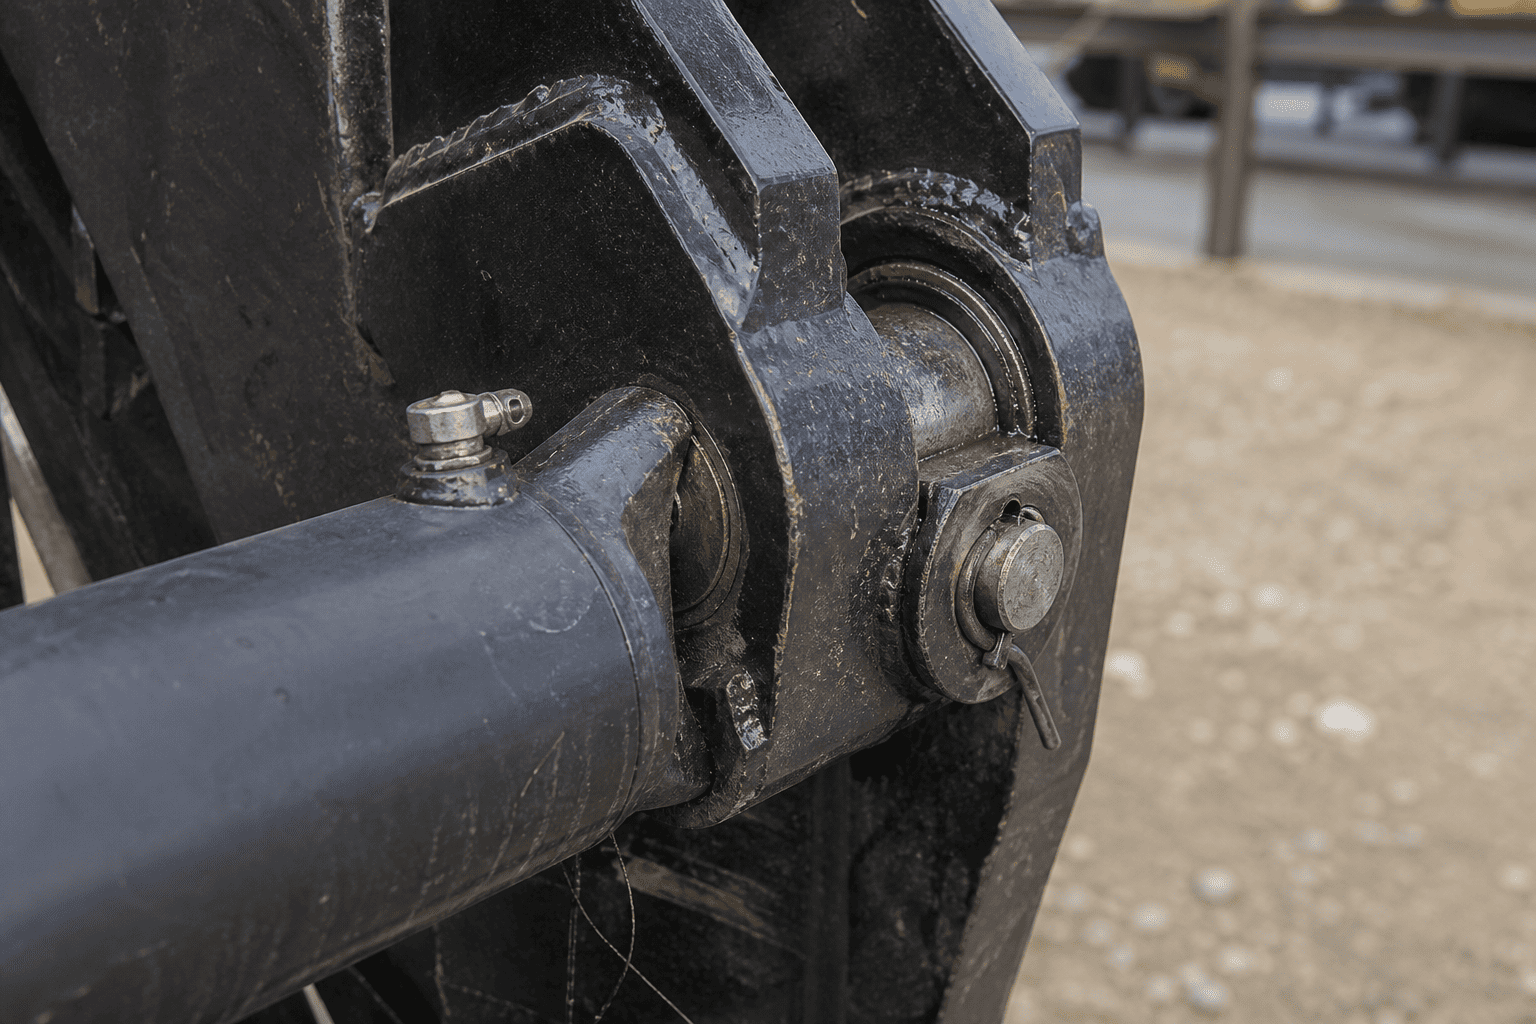
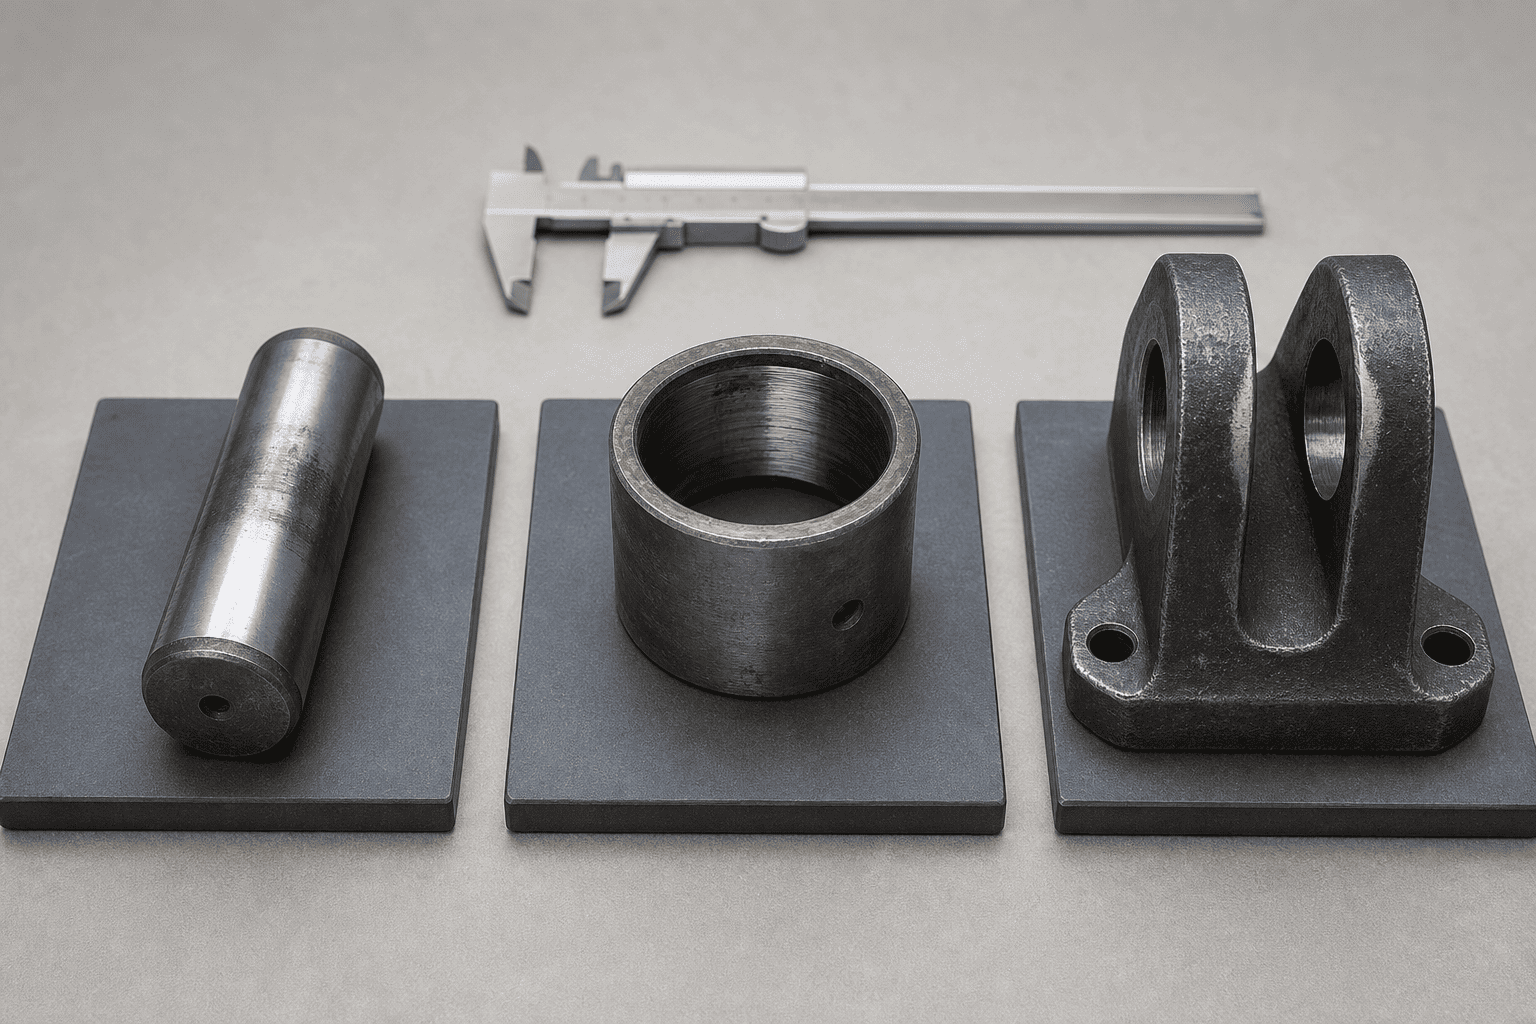
Inspektera stiftet för skåror, spår, korrosion, platta fläckar och ett slitband koncentrerat på ena sidan. En tapp som inte längre har en rund, stabil lageryta kan låta cylinderöglan röra sig innan maskinelementet reagerar.
Bedöm inte stiftet bara efter om det fortfarande kan tas bort. En stift kan sitta kvar medan dess arbetsyta, hållarfunktion eller passform med bussningen redan har försämrats.
En bussning kan slitas invändigt, lossna i sitt hölje eller skadas under installationen. Kontrollera för rörelse mellan bussningen och cylinderöglan eller fästet, inte bara rörelse mellan tappen och bussningen.
Om genomföringen är en underhållsfri typ, följ utrustningstillverkarens installationsanvisningar. Tillsätt inte fett eller ändra ytbehandlingen om inte den specificerade designen tillåter det.
Cylinderöglan eller gaffeln kan bli förstorad, avsmalnande eller oval efter långvarig rörelse med en lös stift. Detta kallas ofta ett äggformat hål. Att endast byta ut stiftet kan minska det synliga spelet tillfälligt samtidigt som lastvägen lämnas felinriktad.
Mät hålet i mer än en riktning och på mer än en plats. En visuell rund form är inte tillräckligt med bevis för ett kritiskt reparationsbeslut.
En saknad bricka, lös hållare, skadad låsring, sliten hållarplatta eller förvrängt fäste kan låta stiftet gå i sidled. Kontrollera hela fasthållningsarrangemanget och tillståndet på fästytorna som styr sidopositionen.
En ersättningscylinder bör inte installeras i en konsol som inte kan hålla stiftet i dess avsedda läge.
Följande sekvens är en fältplaneringsguide. Maskinbyggarens procedurer för lockout, blockering och lagrad energi har prioritet.
Isolera hydraulisk energi, säkra den upphöjda eller upphängda strukturen med ett lämpligt mekaniskt stöd och förhindra oväntade rörelser. En hydraulcylinder får inte behandlas som det enda stödet för en lyft last vid inspektion.
Innan demontering, notera när problemet uppstår:
Symptomet hjälper till att skilja ett monteringsproblem från ett rent hydrauliskt kontrollproblem, även om det inte ersätter mätning.
Leta efter förskjutna hållare, polerade kontaktband, nötningsmärken, rostdamm, spruckna svetsar, konsolrörelse och en stift som inte längre är centrerad. Markera den relativa positionen för tappen, brickan och fästet om rörelse misstänks.
Använd inte ett finger för att kontrollera en nyppunkt eller placera händerna mellan ett cylinderöga och gaffel.
Efter att maskinen har säkrats, ta bort stiftet enligt utrustningsproceduren. Rengör tappen, bussningen, cylinderöglan och fästets ytor med en metod som är kompatibel med komponentmaterial och platsregler.
Håll de borttagna delarna tillsammans och identifiera deras ursprungliga plats. Ett stift från ena änden av en cylinder bör inte blandas med ett stift från en annan position innan inspektionsprotokollen är klara.
Anteckna den nominella stiftdiametern, faktisk stiftdiameter på flera punkter, bussningens innerdiameter, bussningens ytterdiameter där det är relevant och tillståndet för cylinderöglan och gaffelhålet.
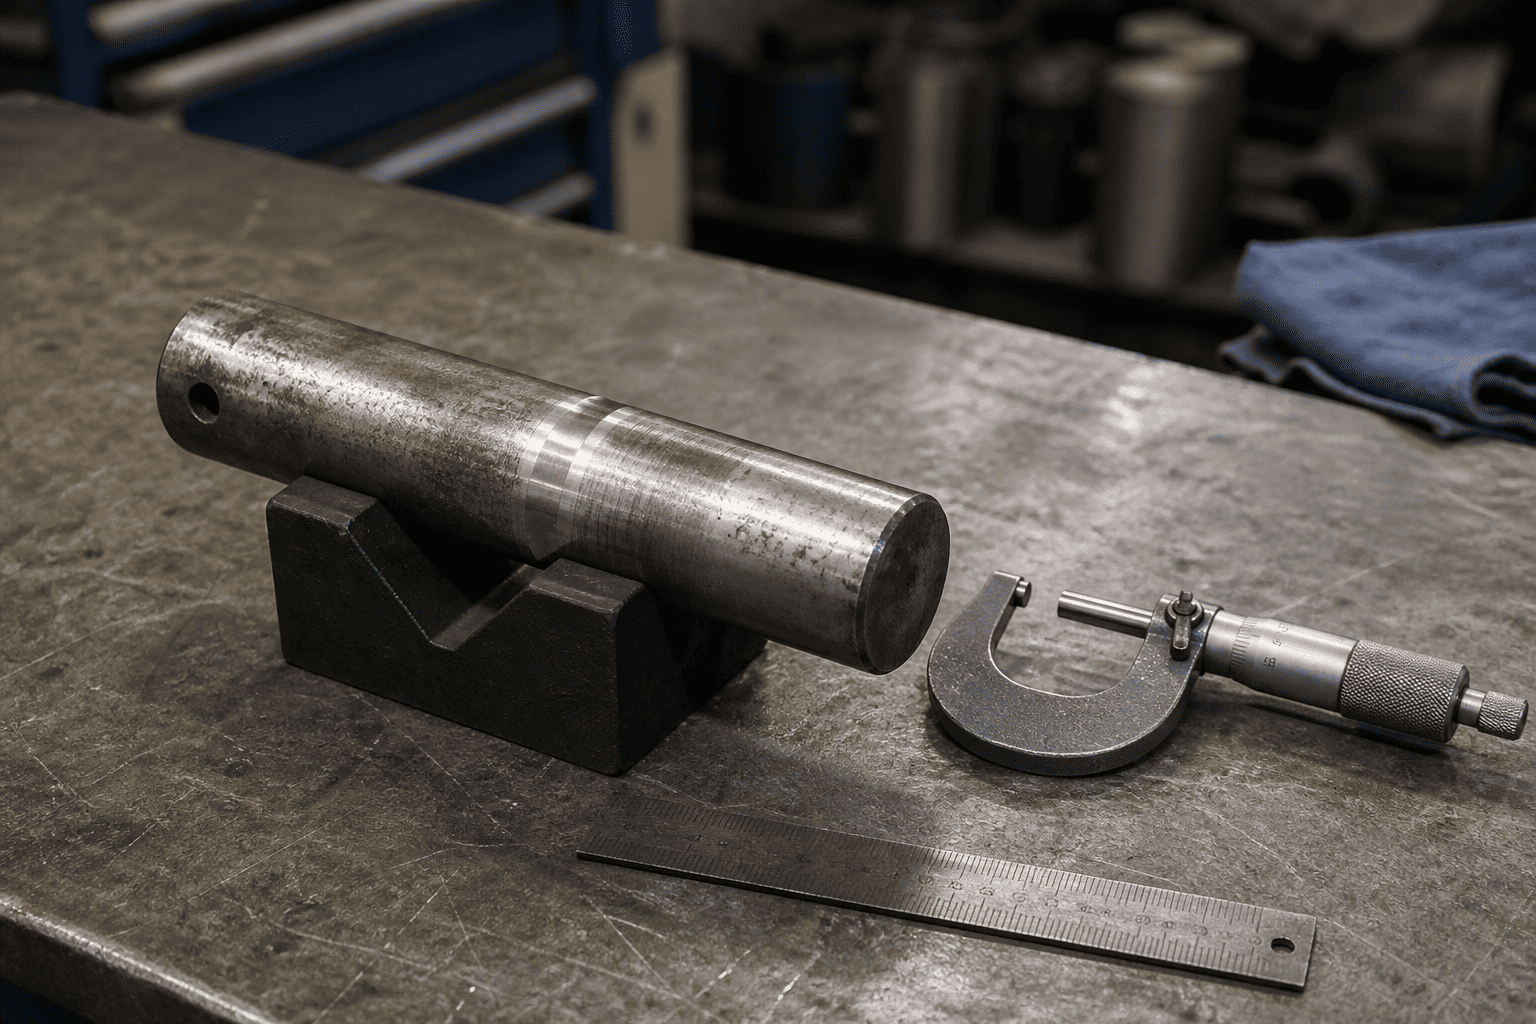
Kontrollera även:
Uppfinn inte en universell slitagegräns. Använd utrustningsritningen, cylindertillverkarens specifikation eller en godkänd reparationsstandard för det slutgiltiga beslutet att acceptera/avvisa.
Kontrollera maskinens geometri igen vid infällt och utskjutet läge, eller vid de faktiska ändlägen som tillåts av det säkra underhållsförfarandet. Cylindern bör inte tvingas på plats genom att dra, bända eller trycksätta den.
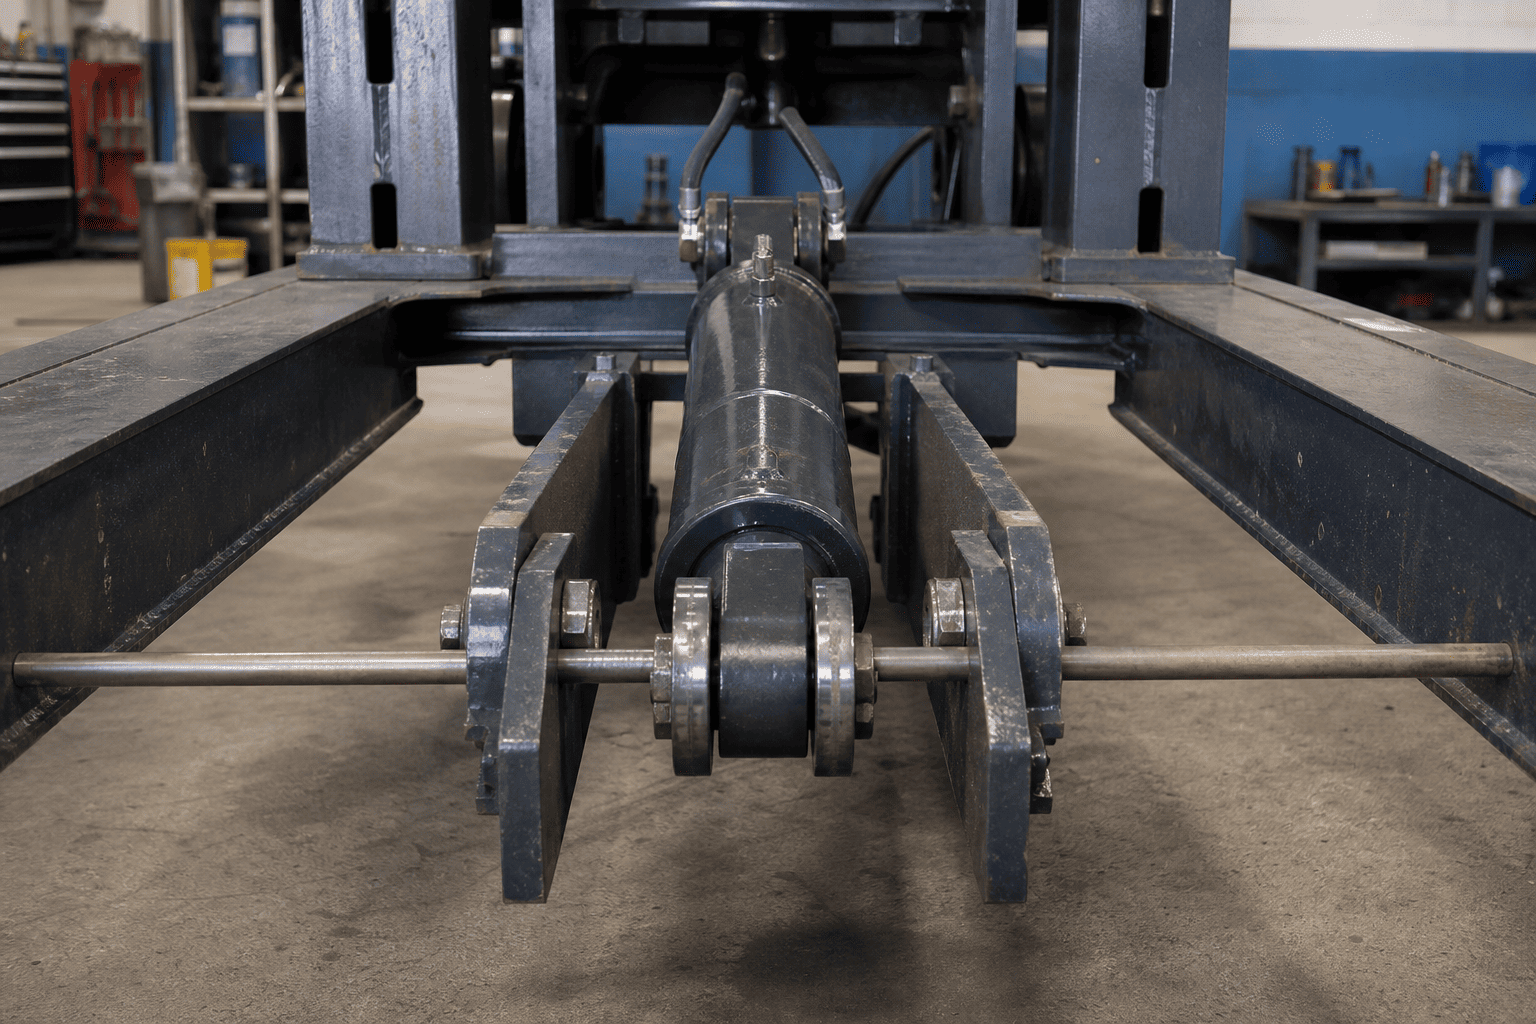
Kontrollera att de två monteringsstiftens mittlinjer förblir parallella där monteringsdesignen kräver parallell svängning. Kontrollera för kontakt med fästen, skydd, slangar, ramelement och andra rörliga delar.
| # | Observation | Trolig orsak/indikation |
|---|---|---|
| 1 | Stiftet har ett polerat band på ena sidan | Ojämn kontakt, inriktningsändring eller konsolrörelse |
| 2 | Stiftet är mindre vid arbetszonen | Stiftslitage, otillräcklig fasthållning eller rörelse under belastning |
| 3 | Bussningen roterar i sitt hus | Lös passform, skadat hölje eller felaktig installation |
| 4 | Gaffelhålet är ovalt eller avsmalnande | Fortsatt drift med spel eller lös tapp |
| 5 | Det finns rostdamm eller fint metallskräp | Retning, korrosion, otillräckligt skydd eller relativ rörelse |
| 6 | Hållaren böjs eller lossnar upprepade gånger | Stiftgång, konsolrörelse eller felaktigt fasthållningsarrangemang |
| 7 | Stångstyrning eller gland visar ensidigt slitage | Kontrollera maskinens inriktning och monteringsgeometri innan du byter tätningar |
| 8 | Slitage uppträder endast nära ena änden av slaget | Ändlägesgeometri, interferens eller ändrad lastväg |
Dessa observationer är utgångspunkter för inspektion, inte automatiska diagnoser. En sliten stift kan vara en effekt av ett större inriktningsproblem snarare än den ursprungliga orsaken.
En stiftreparation kan vara lämplig när stiftet är slitet men bussningen, öglan, gaffeln, fästet och retentionssystemet håller sig inom de godkända dimensionsgränserna. Det nya stiftet måste matcha korrekt diameter, längd, material och fästanordning.
Ett byte av bussning kräver korrekt passning, orientering och installationsmetod. Kontrollera om ersättningsbussningen är smord, torrlöpande eller konstruerad för ett specifikt yttillstånd. Att trycka in en bussning i ett skadat eller felinriktat hus kan återskapa det ursprungliga problemet.
Ett ovalt cylinderögla eller gaffelhål kan kräva en godkänd reparationsmetod såsom bearbetning, en reparationshylsa eller byte av den berörda komponenten. Svetsa, borra eller modifiera inte en bärande monteringsfunktion utan tekniskt godkännande och en dokumenterad reparationsprocedur.
Om cylinderöglan, gaffeln, tappen eller monteringsblocket är sprucket, permanent deformerat eller utanför de godkända dimensionsgränserna, kan en ersättningscylinder eller en teknisk reparation vara nödvändig. Ersättningen måste anpassas till maskinens geometri, inte endast väljas genom borrning eller slag.
En förfrågan om monteringsslitage är mycket lättare att granska när den innehåller faktiska installationsdata. Skicka:
För stift-till-stift-cylindrar är de stängda och förlängda stift-centrumdimensionerna särskilt viktiga. En ersättning som matchar den hydrauliska anslutningen men ändrar monteringsgeometrin kan skapa ett nytt störnings- eller inriktningsproblem.
Innan du återställer maskinen till normal drift:
1. Kontrollera att stiftet och bussningen är de specificerade delarna för monteringen.
2. Kontrollera att stiftet sitter ordentligt på plats och korrekt hålls kvar.
3. Kontrollera att cylindern svänger utan att binda i båda ändar.
4. Bekräfta att stången och maskinelementet förblir i linje under det tillåtna slaget.
5. Kontrollera slangdragningen och portspelet under rörelse.
6. Kör maskinen med låg risk och låg hastighet enligt utrustningsproceduren.
7. Stanna om cylindern fastnar, konsolen växlar, stiftet går eller stången kommer i kontakt med närliggande delar.
8. Registrera de slutliga måtten och reparera delar för framtida underhåll.
Parkers säkerhetsanvisningar betonar också att felaktig inriktning kan resultera i överdrivet slitage på stånggland och cylinderlopp. Det är därför installationskontrollen bör slutföras efter reparationen, inte bara innan de gamla delarna tas bort.
En kontrollerad monteringsinspektion kan hjälpa till att förhindra flera dyra upprepade fel:
Målet är inte att byta ut alla slitna delar automatiskt. Det är för att identifiera den faktiska lastvägen och återställa monteringsgeometrin som cylindern var designad för att följa.
HCIC kan granska ersättnings- och anpassade hydraulcylinderkrav från verkliga installationsdata: monteringsmått, stiftarrangemang, slaglängd, borrning och stånginformation, portkonfiguration, applikation och tillgängliga ritningar. För slitna monteringspunkter, inkludera foton och mått på maskinsidans fästen så att offertgenomgången täcker montering såväl som hydraulisk anslutning.
Hydraulisk cylinderslitage på monteringsstift och bussning är ett mekaniskt monteringsproblem som kan bli ett hydrauliskt tillförlitlighetsproblem. Inspektera stiftet, bussningen, cylinderöglan, gaffeln, retentionsutrustningen och hela arbetsbågen tillsammans. Registrera måtten innan du beställer delar, och använd inte en ny cylinder för att kompensera för en skadad eller felinriktad maskinstruktur.
Om du behöver en OEM-ersättning eller en anpassad stift-till-stift hydraulcylinder, skicka HCIC de gamla cylinderdimensionerna, stängda och utökade stift-centeravstånd, stift- och gaffelmått, portinformation, foton och applikationsdetaljer. Ett komplett datapaket ger ingenjörsteamet en bättre grund för att bekräfta montering innan produktion.