När fälttekniker misstänker fel på inre kolvtätning, är standardtestet att bottna cylindern med fullt slag, trycksätta porten och inspektera den motsatta porten för oljeläckage. I ballongcylindrar ger detta test konsekvent falsknegativa resultat:
| Placera | Avstånd | Borrningsmätning | Notera |
|---|---|---|---|
| Baskåpa | 0 mm | 100,02 mm | Nominell Spec |
| Mittslag | 500 mm | 100,48 mm | +0,46 mm Svällzon |
| Huvudkörtel | 1000 mm | 100,03 mm | Nominell Spec |
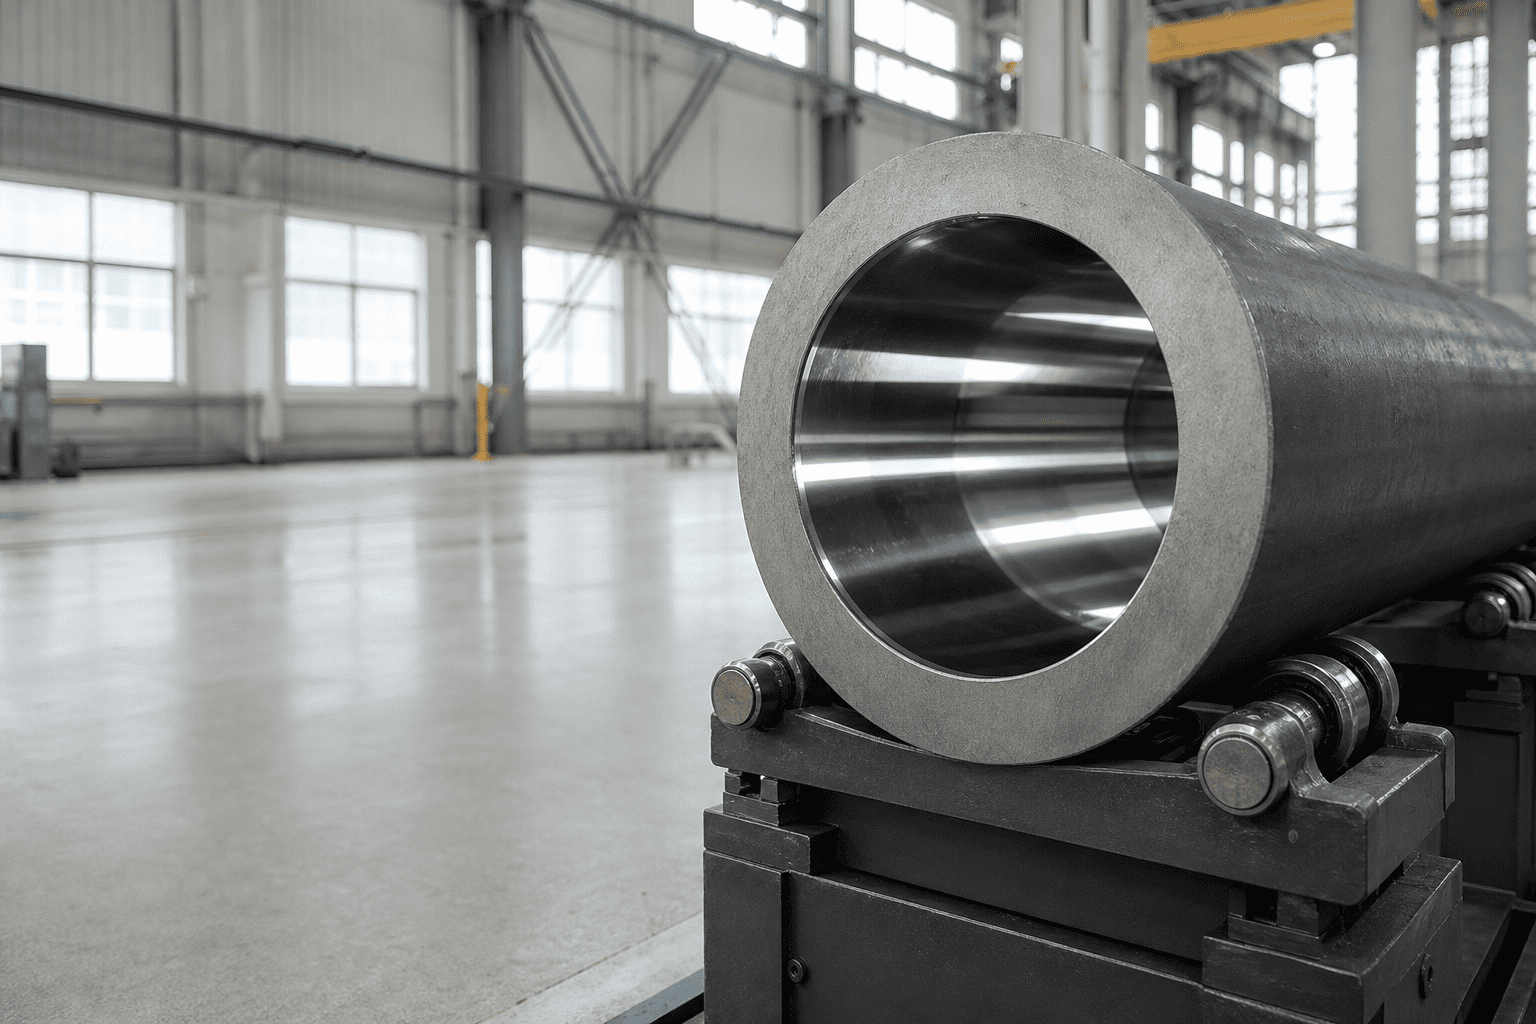
Eftersomhydraulisk cylinderpipan är strukturellt förstärkt i båda ändarna av det tunga stålbassmidet och den gängade huvudglanden, permanent ring som ger koncentrat nästan uteslutande i den ostödda mittsektionen av pipan.
1. Inertial Kinetic Impact Spikes:En grävskopa som slår granit i full fart orsakar en omedelbar retardationstryckspikning som går förbi sprickgränserna för systemets huvudavlastningsventil innan ventiltallriken fysiskt kan öppnas.
2. Dekompressionschockvågor:I högtonnage hydrauliska pressar och komprimeringscylindrar, släpper snabb ventilväxling lös akustiska vätskedekompressionsvågor som hamrar på det interna rörets ID.
3. Undermålig rörmetallurgi:Använder vanliga kommersiella kalldragna kolstålsrör med låg sträckgräns (under 350 MPa) istället för höghållfast legerat stål (över 520 MPa utbyte).
4. Överdriven rörslipning: Överslipning av ett redan slitet cylinderrör för att ta bort djupa skårmärken minskar den återstående rörväggtjockleken under minsta tekniska säkerhetsmarginaler.
För att entydigt kunna diagnostisera trumballongflygning under rivning av butiker måste mekaniker kartlägga den inre hålets geometri över flera slagintervall istället för att bara mäta de lättillgängliga rörändarna:
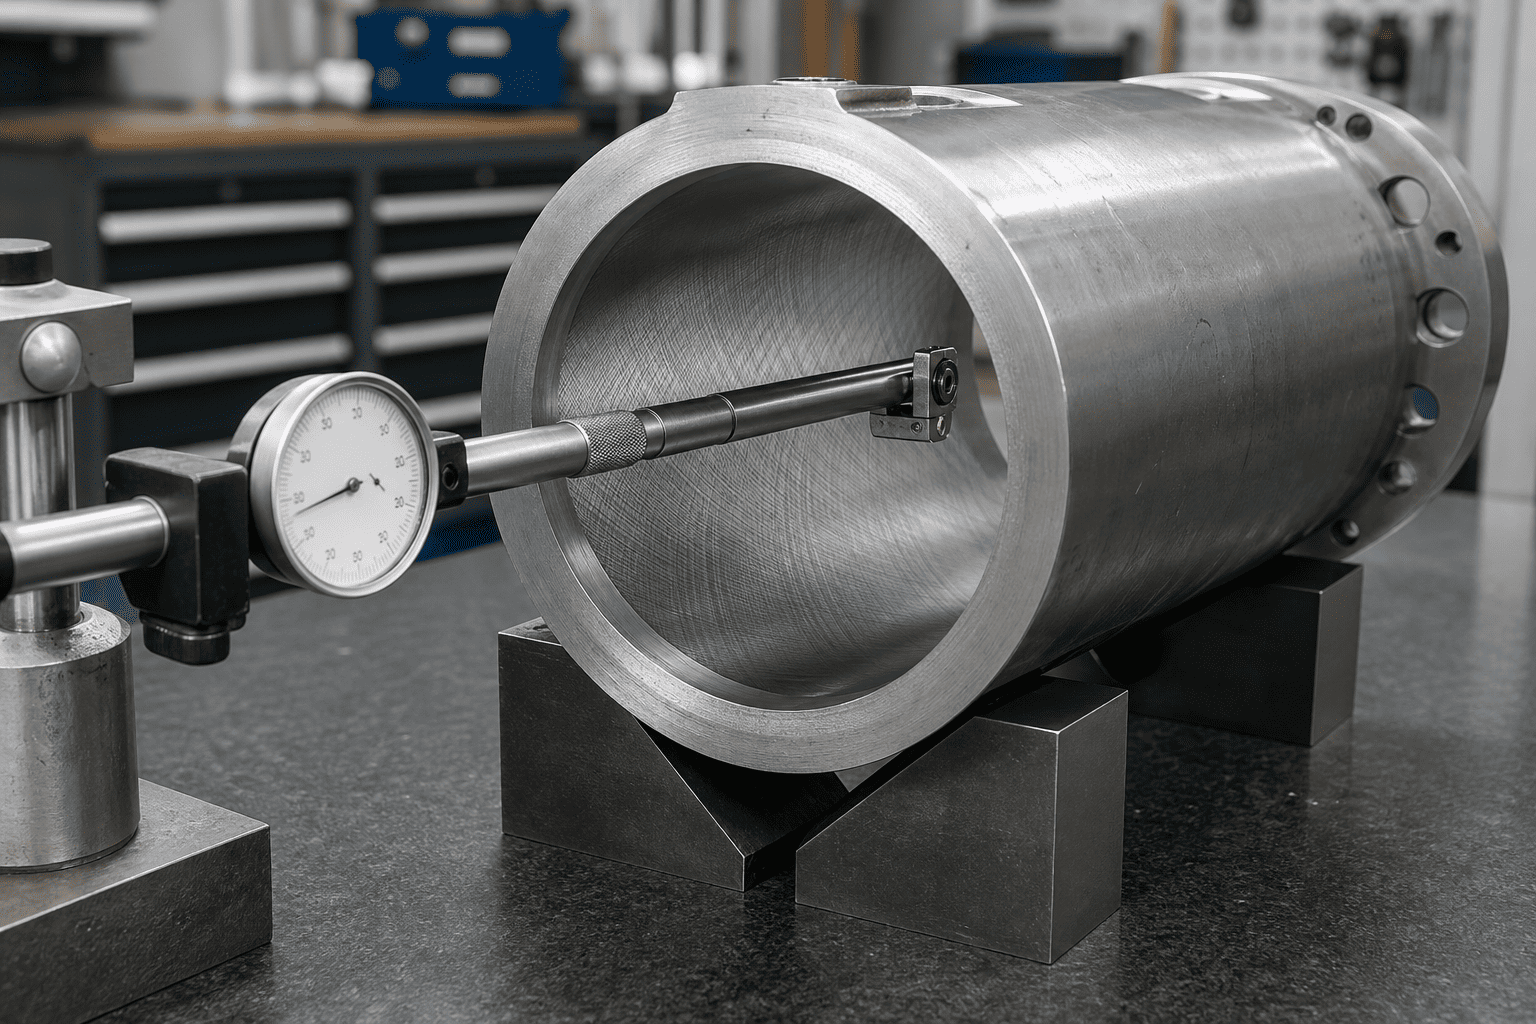
| Placera | Avstånd | Borrningsmätning | Notera |
|---|---|---|---|
| Baskåpa | 0 mm | 100,02 mm | Nominell Spec |
| Mittslag | 500 mm | 100,48 mm | +0,46 mm Svällzon |
| Huvudkörtel | 1000 mm | 100,03 mm | Nominell Spec |
För att förhindra trumballongning i hydrauliska kretsar med hög chock krävs uppgradering från standardkol DOM-slangar till höghållfasta sömlösa legerade stål:
| Slangkvalitet | Materialklassificering | Minsta avkastningsgräns | Motstånd mot Peak Shock Spikes |
|---|---|---|---|
| AISI 1020/1026 | Standard kalldragen kol | 290 – 340 MPa | Dålig (benägen att svälla under 4 000 psi spikes) |
| St52-3 / E355 | Mikrolegerat konstruktionsstål | 450 – 520 MPa | Måttlig (standard mobil industririktmärke) |
| 27SiMn / 30CrMo | Härdat och härdat legerat stål | 620 – 780 MPa | Superior (motstår 8 000+ psi dynamiska gruvstötar) |
| 4140 Chrome-Moly | Höghård legerat stål | 850 – 950 MPa | Extreme Duty (rivningsredskap och smidespressar) |
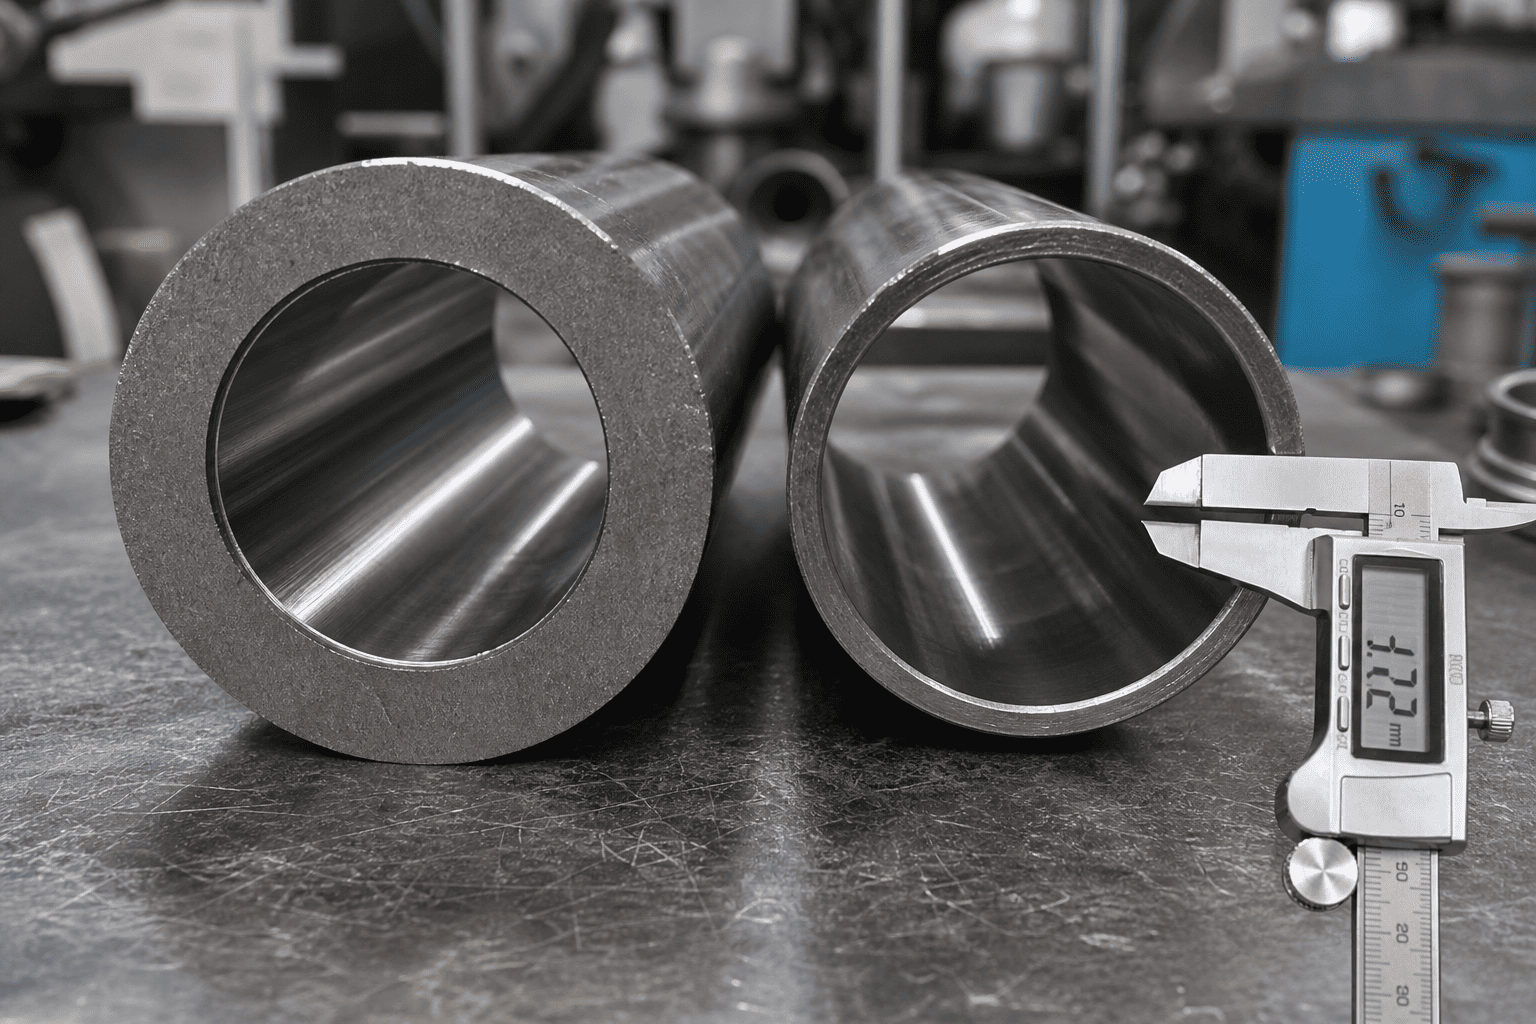
Förutom val av högutbyte av legeringar kräver riktlinjer för tunga tekniska konstruktioner specificering av förhållanden för tunga väggar där rörets ytterdiameter är minst 1,25 till 1,35 gånger den nominella håldiametern i slagkraftig mobil utrustning.
Hanterar du oförklarlig förlust av brytkraften i mitten av slag eller svullnad av trumman i utrustning med svår belastning?
Rådgör med HCICs specialiserade team för hydraulisk designteknik. Vi levererar tunga, högavkastande legeringscylinderenheter konstruerade med certifierade 27SiMn/4140 sömlösa slangar, precisionsskalade och polerade hål och omfattande CAD-verifiering för tunga mobila och industriella maskiner över hela världen.