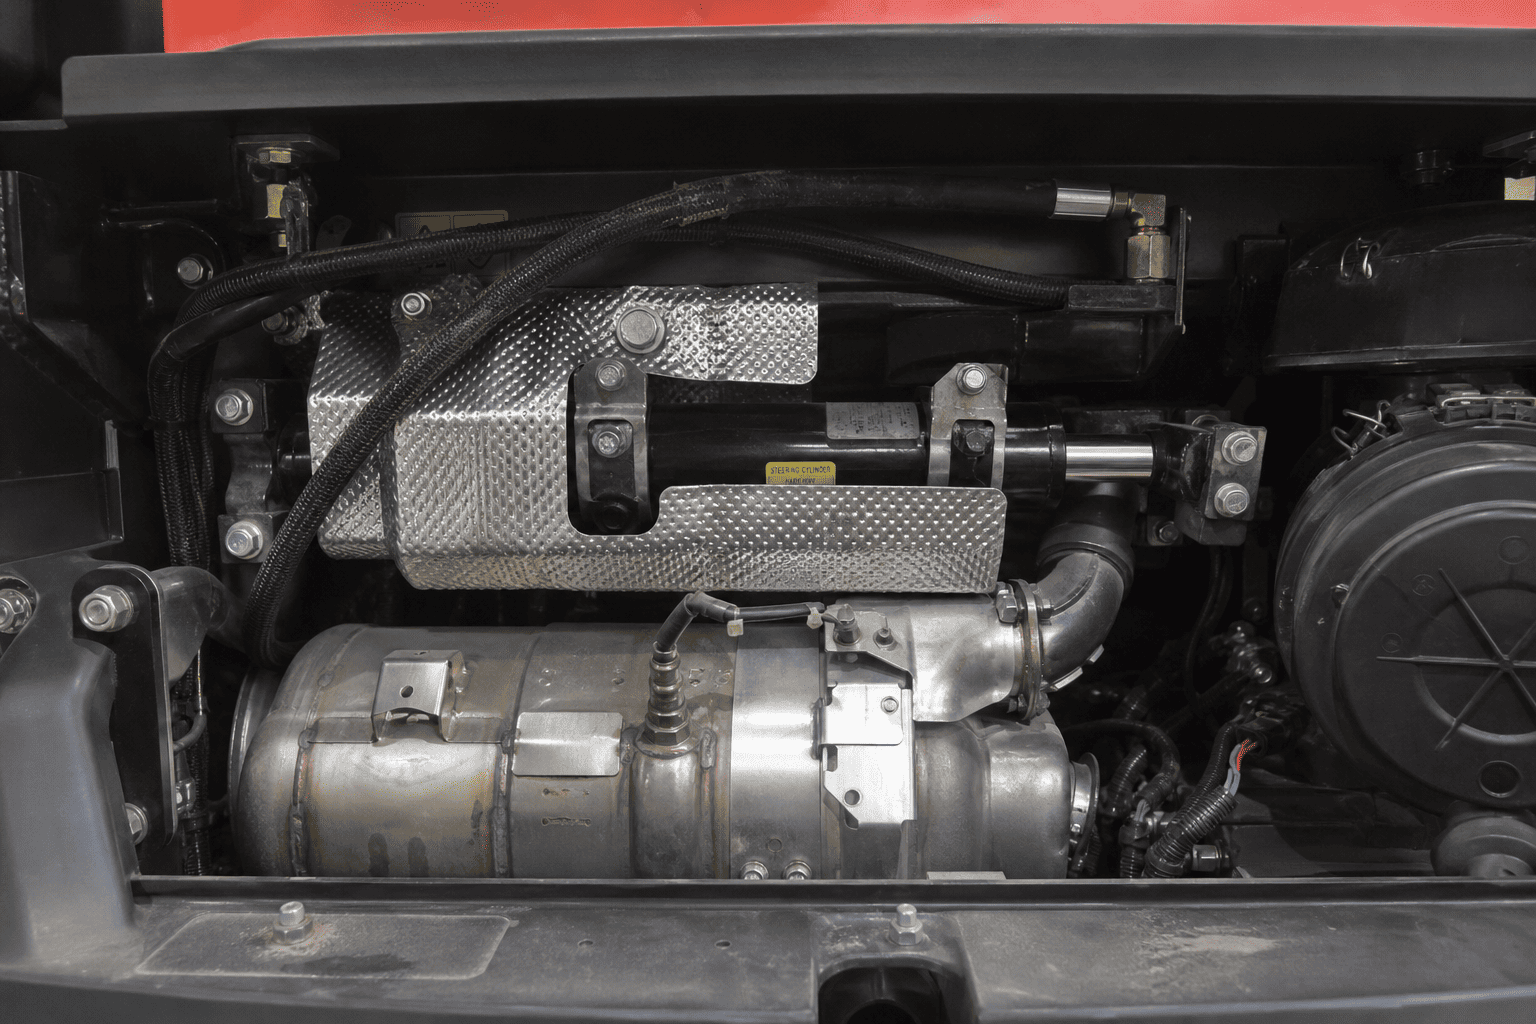
Inom modern konstruktion, skogsbruk och jordbruksmaskiner har det globala antagandet av EPA Tier 4 Final och EU Steg V dieselutsläppsstandarder dramatiskt förändrat den interna termiska miljön för tung utrustning:
Närstandard hydraulcylindrardesignad för milda 70°C miljöer fungerar i dessa heta kapslingar, hydraulvätskan bryts ned i en exponentiell hastighet och standardtätningar av elastomer blir spröda och smulas sönder inom några månader.
| Värmekälla / Steg | Beskrivning & Resultat |
|---|---|
| DPF / SCR Canister Active Regeneration | 600°C, strålningsvärmekonvektion i tätt motorutrymme |
| Lufttemperatur i omgivande motorrum | 110°C–130°C |
| Värmeöverföringsväg | Direkt värme Blötlägg in i cylinderfat & vätska |
| Hydraulcylinderolja | Överstiger 95°C Kontinuerlig |
| Inverkan på standardtätningar | Polyuretan / Nitriltätningar härdar & extruderar |
Hydraulolja förlorar inte bara viskositet när den värms upp – den genomgår en destruktiv kemisk nedbrytning som styrs av Arrhenius hastighetsekvation:
1.Fördubbling av oxidationshastighet:För varje 10°C ökning av vätskans driftstemperatur över 60°C fördubblas oxidationshastigheten för standard mineralhydraulikolja.
2.Lack & slamavsättning:Termisk skjuvning bryter långkedjiga petroleummolekyler till flyktiga syror, polymerslam och hård lacklack. Denna lack belägger invändiga cylinderhålsytor, ökar friktionsmotståndet och skär kolvtätningar.
3.Utarmning av anti-slitagetillsatser:Zinkdialkylditiofosfat (ZDDP) och skumdämpande tillsatser bryts ner snabbt när bulkoljetemperaturen överstiger 85°C, vilket lämnar metall-på-metall-glidytorna oskyddade mot att limet gnisslar.
| Bulk oljetemperatur | Resultat |
|---|---|
| 60°C | Förväntad vätskelivslängd: ~4 000 till 5 000 timmar (baslinje) |
| 70°C | Förväntad vätskelivslängd: ~2 000 till 2 500 timmar (50 % förlust) |
| 80°C | Förväntad vätskelivslängd: ~1 000 till 1 250 timmar (75 % förlust) |
| 90°C+ | Svår lack, slambildning och snabb tätningssprickning |
När standard 95 Shore A polyuretan (PU) eller standard nitril (NBR) tätningar utsätts för kontinuerliga temperaturer över 80°C, lider de av snabb fysisk nedbrytning:
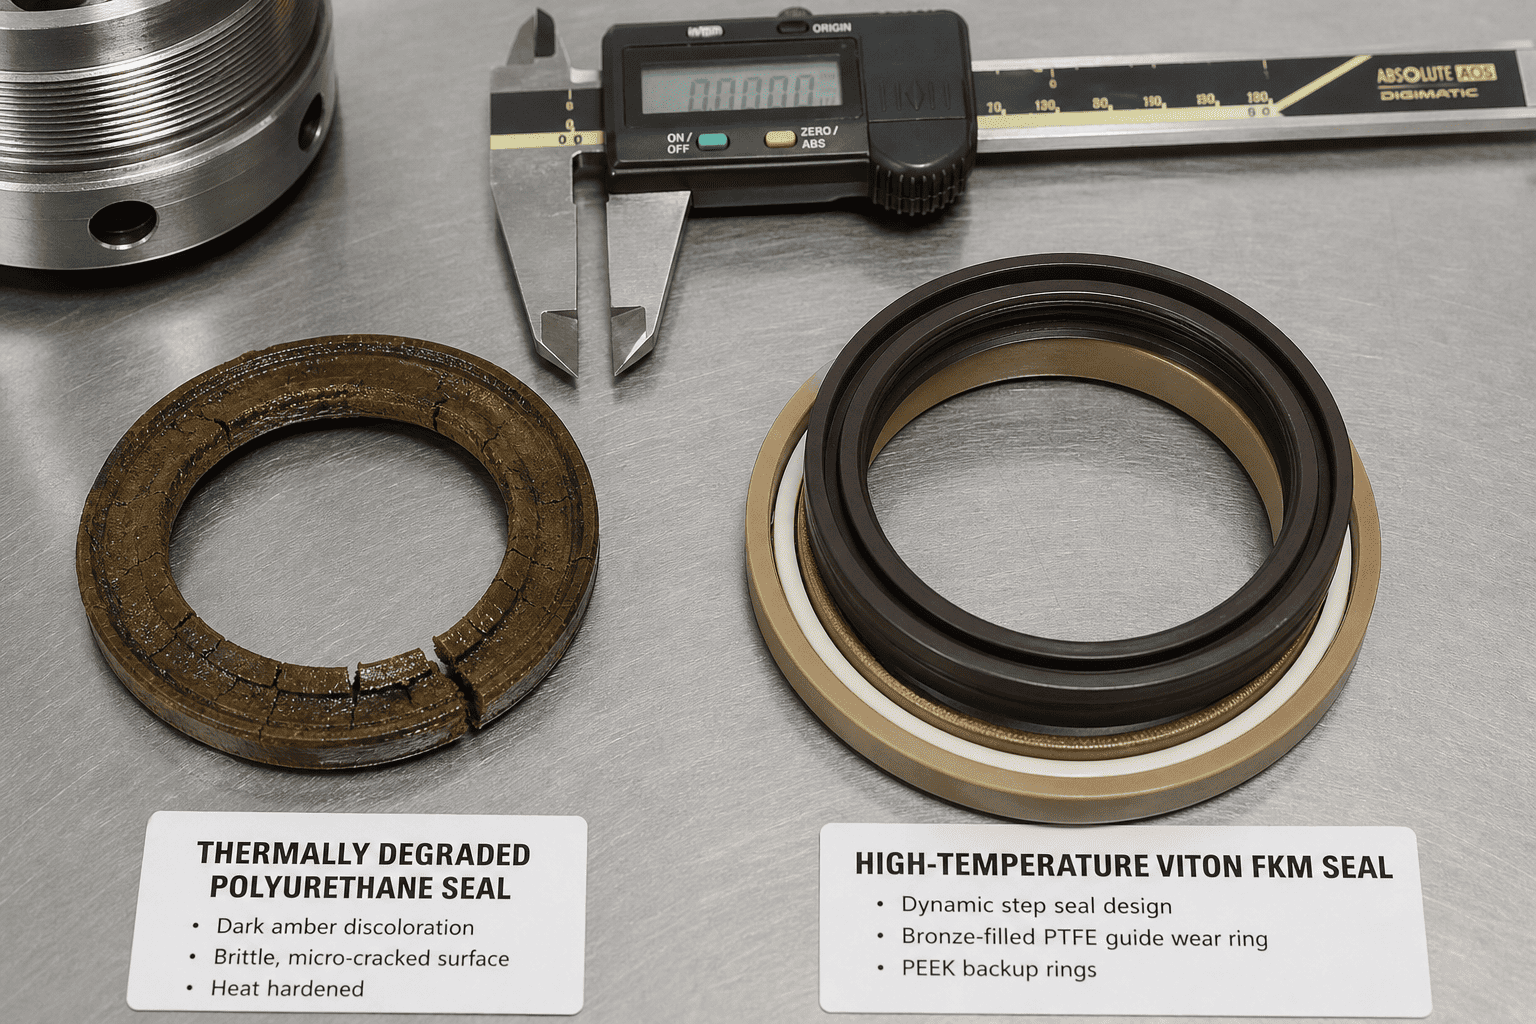
Underhållsövervakare för flottan bör inspektera högvärme hydrauliska kretsar med detta praktiska diagnostiska protokoll:
| Visuella och fysiska symtom | Root Termisk orsak | Rekommenderad korrigerande åtgärd |
|---|---|---|
| Mörk, bränd lukt i hydraulvätska | Termisk nedbrytning av bulkolja och utarmning av tillsatser | Töm vätska, spola systemet, byt filter, rengör oljekylarnas kärnor |
| Glasliknande härdning av Rod Wiper Lip | Extrem strålningsvärme från närliggande DPF/avgas | Eftermontera med FKM eller HNBR högtemperaturtorkartätning |
| Glaserad brun lack på kromstav | Polymeriserad oljelack bakning på varm krom | Rengör staven med lösningsmedel, inspektera svalare luftflöde, uppgradera till syntetisk olja |
| Cylinderdrift endast när det är kallt | Permanent kompressionsförlust i kolvtätningar | Bygg om cylindern med strömförande brons-PTFE kolvtätningar |
| Urkärnade eller skårade kolvstyrband | Termisk nedbrytning av standard slitringar i nylon | Uppgradera till högtempererade fenolkomposit- eller bronsstyrringar |
Konstruerar du kompakt Tier 4 Final / Steg V-utrustning eller hanterar du återkommande tätningsfel på heta avgascylindrar intill?
Samarbeta med HCIC för specialkonstruerad högtemperaturHydraulcylinderSammansättningar: