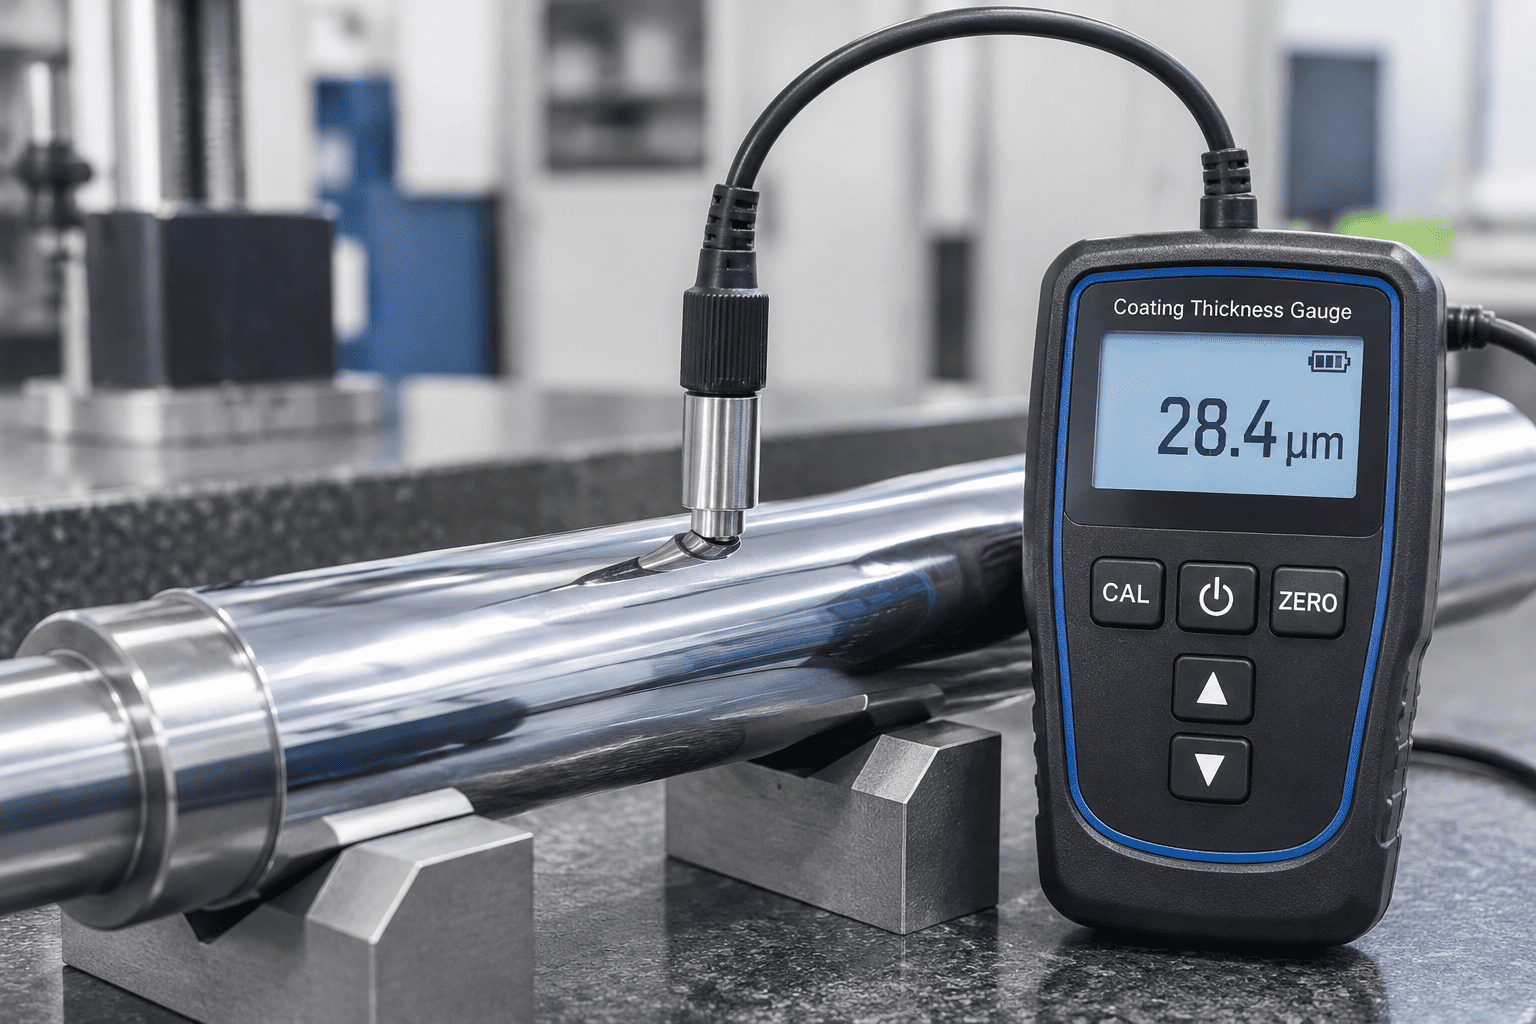
I tunga hydraulcylindrar utgör hårdförkromad elektroplätering den primära barriären mot nötande slitage och miljöoxidation. Att mäta skikttjockleken utan att förstöra färdiga slipade stavar är ett viktigt steg vid första inspektionen.
| Punkt | Detaljer |
|---|---|
| Kvadrantpositioner | Översta kvadrant: 0° höger: 90° bottenkvadrant: 180° vänster: 270° (Mätt på solid stålstång) |
| Longitudinella mätstationer | 3 stationer: fram (100 mm), mitt, bak (100 mm) |
| Radiella avläsningar | 4 radiella avläsningar per station, totalt 12 punkts datamatris |
| Måltjocklek | Standard industriell ≥ 25 μmSvere-Duty ≥ 40–50 μm |
Strikt upprätthållande av hårdkromade kolvstångskvalitetsstandarder för hydraulcylindrar under tjockleksverifiering förhindrar tidig rodnad och oljetätningsextrudering under tunga flerskiftsoperationer.
Den funktionella rephållfastheten hos en hydraulcylinderstav beror på den kristallografiska hårdheten hos det avsatta kromgittret:
Till skillnad från dekorativ blank krom, utvecklar industriell hårdkromad elektroplätering naturligt interna spänningsavlastande mikrosprickor under elektroavsättning. Kontrollerade mikrospricknätverk är kritiska: de behåller mikroskopiska smörjoljefilmer som minskar tätningsfriktionen utan att tillåta korrosiv fukt att nå det råa basstålet.
1. Reagensformulering: Bered en lösning av 10 g/L kaliumferricyanid (K₃[Fe(CN)₆]) och 20 g/L natriumklorid (NaCl) löst i destillerat vatten.
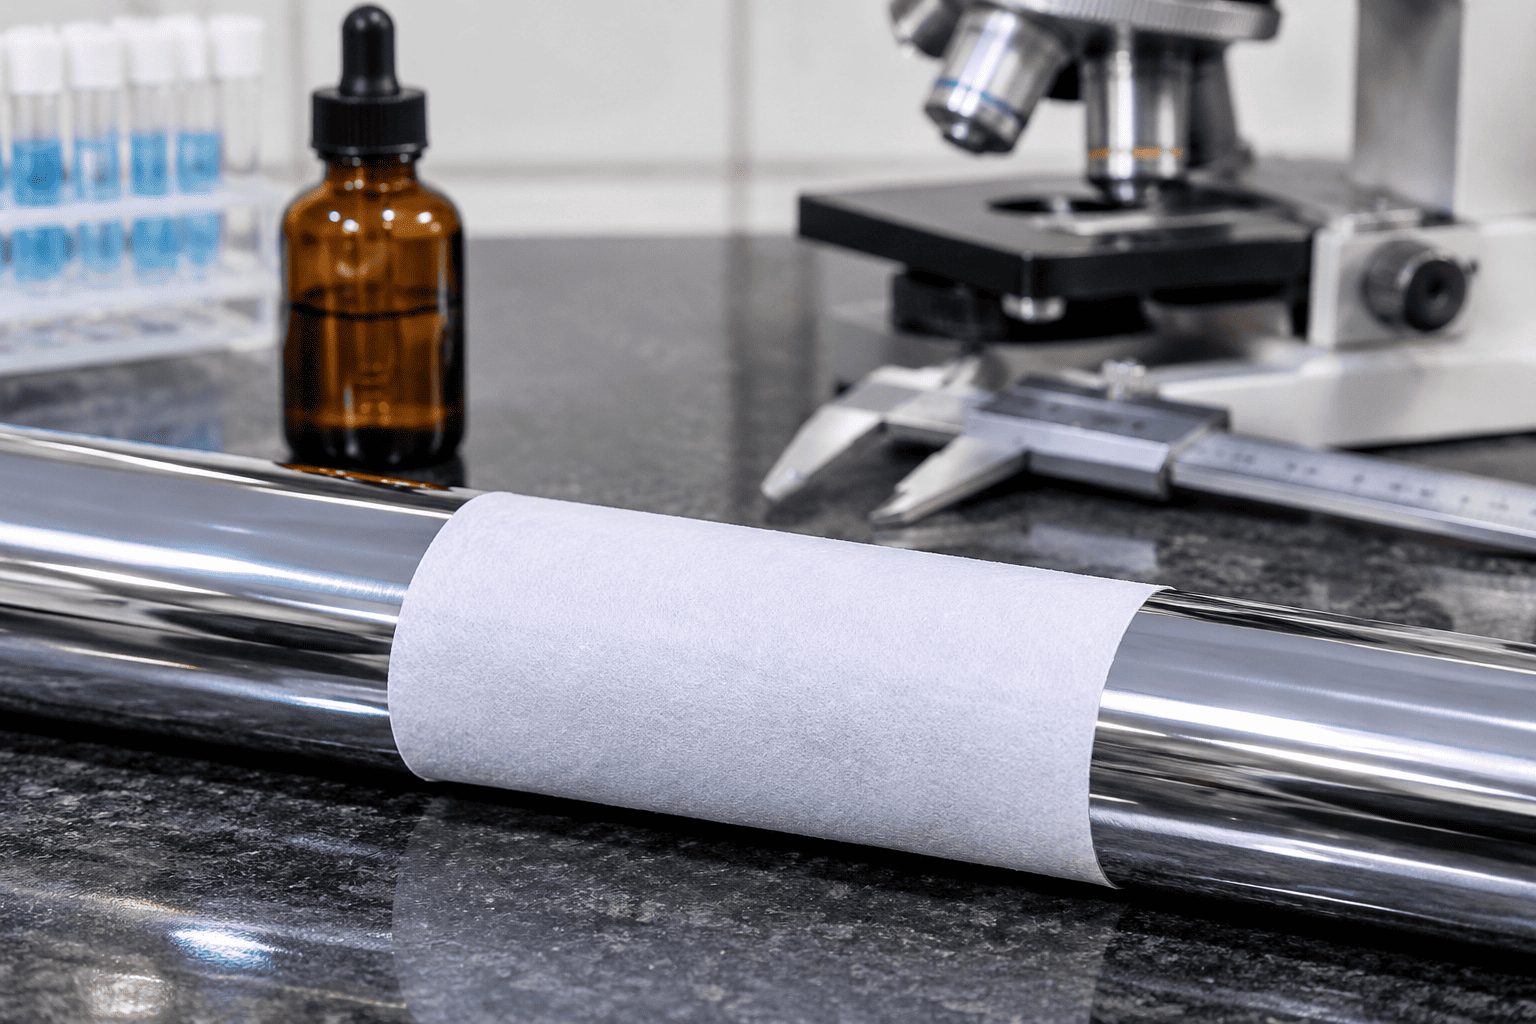
2. Applicering: Applicera absorberande filterpapper mättat med reagenset direkt på den rengjorda, avfettade kromstavens yta i 10 minuter.
3. Reaktionskemi: Om en por eller genomgående spricka sträcker sig helt ner till järnbasen, löses järnjonerna upp och reagerar för att bilda distinktPreussiska blå fläckar ( Fe₄[Fe(CN)₆]₃):
4. Acceptanströskel: Enligt kvalitetsstandarder för kolvstång i hårdkrom för hydraulcylindrar är noll blå fläckar per 100 cm² tillåtna för hydraulcylinderstänger av första klass.
Under optisk metallografisk inspektion (200×förstoring med saltsyra) måste stavar med hög hållbarhet uppvisa 400 till 600 mikrosprickor per linjär centimeter. Ett slutet, sprickfritt nätverk förhindrar fuktmigrering samtidigt som gränssmörjningen bibehålls för U-kupa polyuretan tätningar.
Accelererade korrosionskammare simulerar år av hård exponering för kustnära, avisningskemikalier och stenbrott i en kontrollerad laboratoriemiljö:
Att följa dessa hårdkromade kolvstångskvalitetsstandarder för hydraulcylindrar säkerställer att vätskekraftscylindrar som används i svåra vägsaltning, jordbruksgödselmedel och kustvarvsmiljöer fungerar utan tätningsförstörande korrosionsgropar.
| Metrologisk dimension | Standardkvalitetskrav | Verifieringsstandard | Felläge förhindrat |
|---|---|---|---|
| Plattskiktets tjocklek | ≥25μm (standard) / ≥40–50μm (heavy-duty) | ISO 2178 magnetisk induktion | För tidig genomslitning och exponering av basstål |
| Vickers mikrohårdhet | 850 till 1 050 HV0.1 (65 till 70 HRC) | ISO 4516 / ASTM E384 | Repar och rejsar från luftburet grus och sand |
| Mikrosprickdensitet | 400 till 600 sprickor/cm (icke-genom nätverk) | Metallurgisk ets @200× | Oljefilmsvält eller djupt fuktläckage |
| Verifiering av porositet | Noll blå fläckar per 100 cm2 filtertest | Ferroxylreagens (ASTM B571) | Pinhole galvanisk rost och blåsor under ytan |
| Neutral saltspray (NSS) | 500 till 1 000+ timmar (betyg 10) | ASTM B117 / ISO 9227 | Miljö rostgropar på exponerade parkerade spön |
| Ytfinish (Ra) | Ra=0,10 till 0,20 μm (Rmr>50 %) | ISO 4287 Stylus Profilometer | Stångtätningsläppsnötning och dynamiskt hydrauloljeläckage |
| Diametral Runout | ≤0,15 mm per 1 000 mm stånglängd | Klockindikator på V-block | Cylinderglandbussningsbindning och tätningsovalisering |
Genom att implementera dessa omfattande hårdkromade kolvstångskvalitetsstandarder för hydraulcylindrar garanteras att tillverkare av hydraulisk utrustning levererar läckagefria linjära ställdon med lång livslängd på globala industri- och mobila maskiner.
För teknisk dokumentation, materialtestcertifikat (EN 10204 3.1) och anpassade OEM cylinderstavsspecifikationer,kontakta HCIC kvalitetsteknik på "info@jnhcic.com".