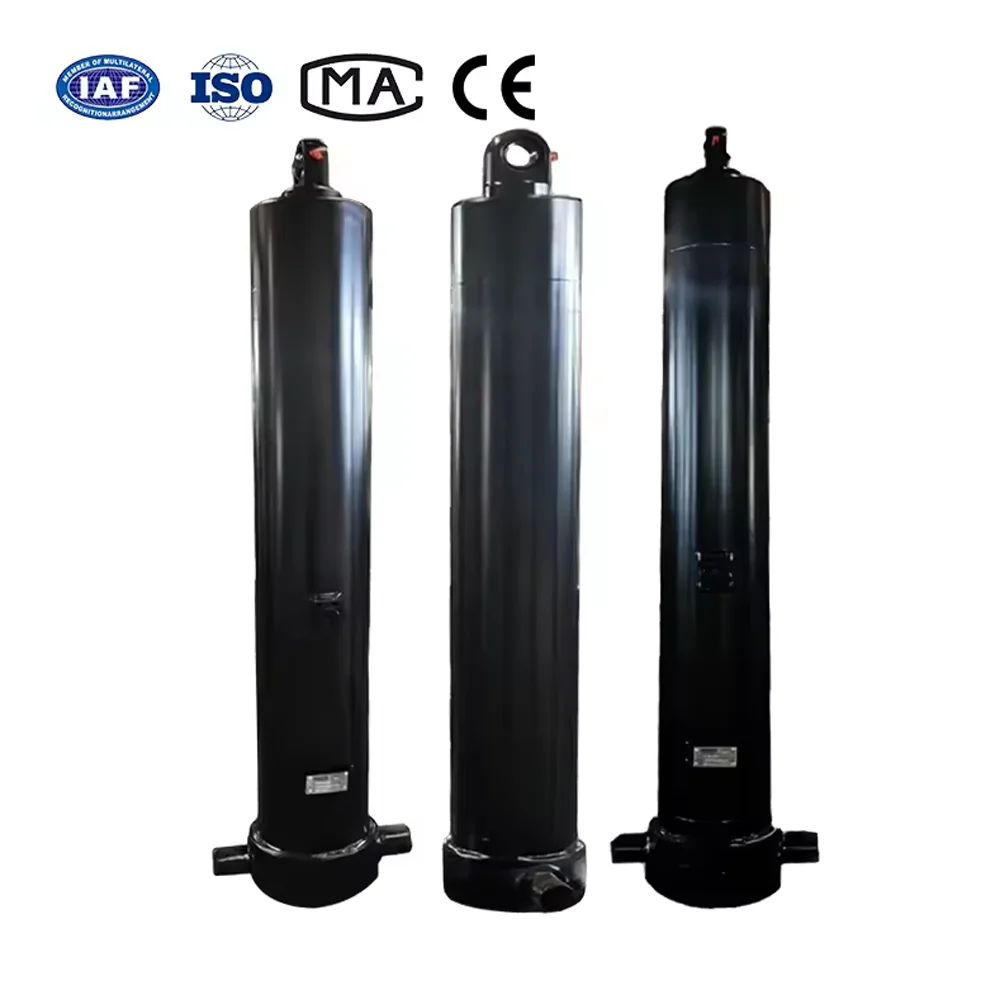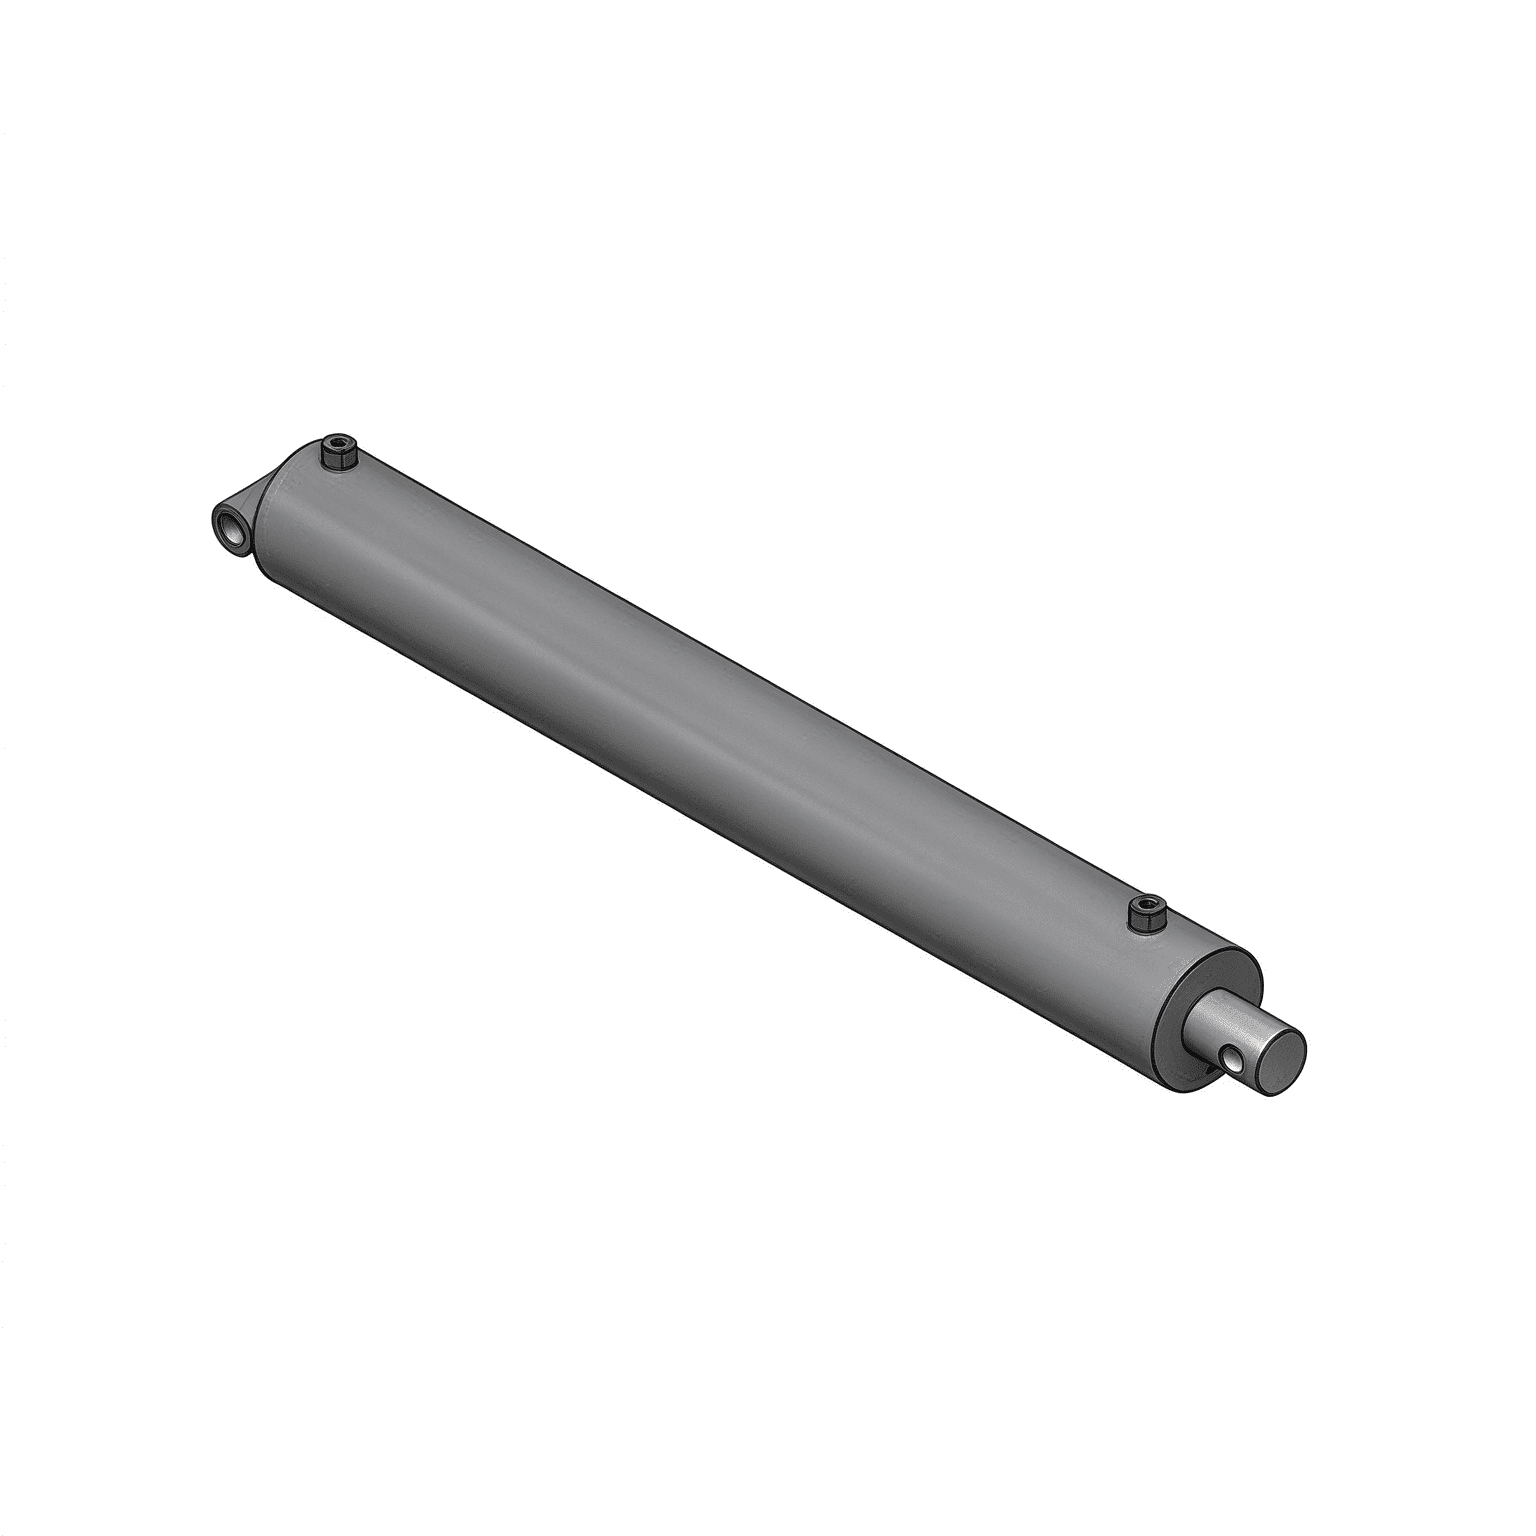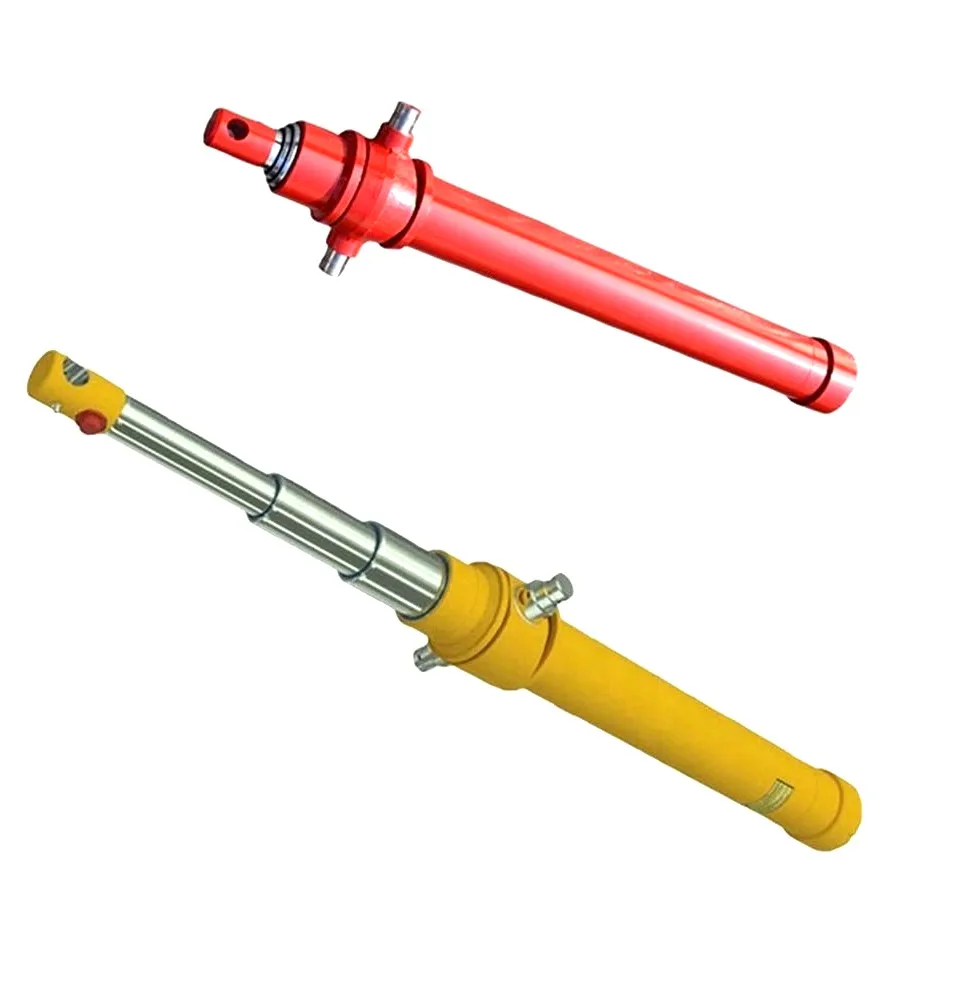
HCIC en ledande global tillverkare av specialanpassadehydrauliska cylindraroch kraftenheter sedan 1998, tillkännagav idag den formella driftsättningen av sin nya multi-miljondollar Automated CNC Skiving & Roller Burnishing (SRB) produktionslinje.
Installerad vid HCIC:s primära hydrauliska tillverkningsanläggning, är denna avancerade tunga bearbetningsinstallation konstruerad speciellt för djuphålsfinishing av sömlösa stålcylindrar. Anläggningen kan bearbeta rörets innerdiametrar från Ø50 mm upp till Ø400 mm (1,97" till 15,75") och engångsarbetslängder upp till 12 meter (39,4 fot), vilket avsevärt utökar HCIC:s tillverkningsbandbredd för gruvdrift, kranar, marina, långslagiga teleskopiska och tunga industricylindrar.
| Bearbetningsprocess | Kombinerad Single-Pass CNC Skiving & Roller Burnish |
|---|---|
| Räckvidd för rörets innerdiameter (borrning). | Ø50 mm till Ø400 mm (1,97" till 15,75") |
| Maximal engångsslaglängd | Upp till 12 000 mm (12,0 meter / 39,4 fot) |
| Uppnådd ytjämnhet (Ra) | Ra 0,08 till 0,20 μm (3,2 till 8,0 mikrotum) |
| Bore Tolerance Standard | ISO H8 / H9 Högprecisionshål dimensionsklass |
| Rörmaterialkapacitet | St52-3, E355, 27SiMn, 4140, Q355JR Legerade stål |
| Kvalitetsinspektion Integration | Inline ultraljudstjocklek och flerpunktsluftmätare |
I decennier,hydraulisk cylinderTillverkningen förlitade sig på grovborrning i flera steg följt av slipande stenslipning i flera steg. Även om den är funktionell, är traditionell honing långsam, genererar mycket förbrukningsavfall och kan lämna mikroskopiska korssprickor som påskyndar slitaget av elastomertätningar.
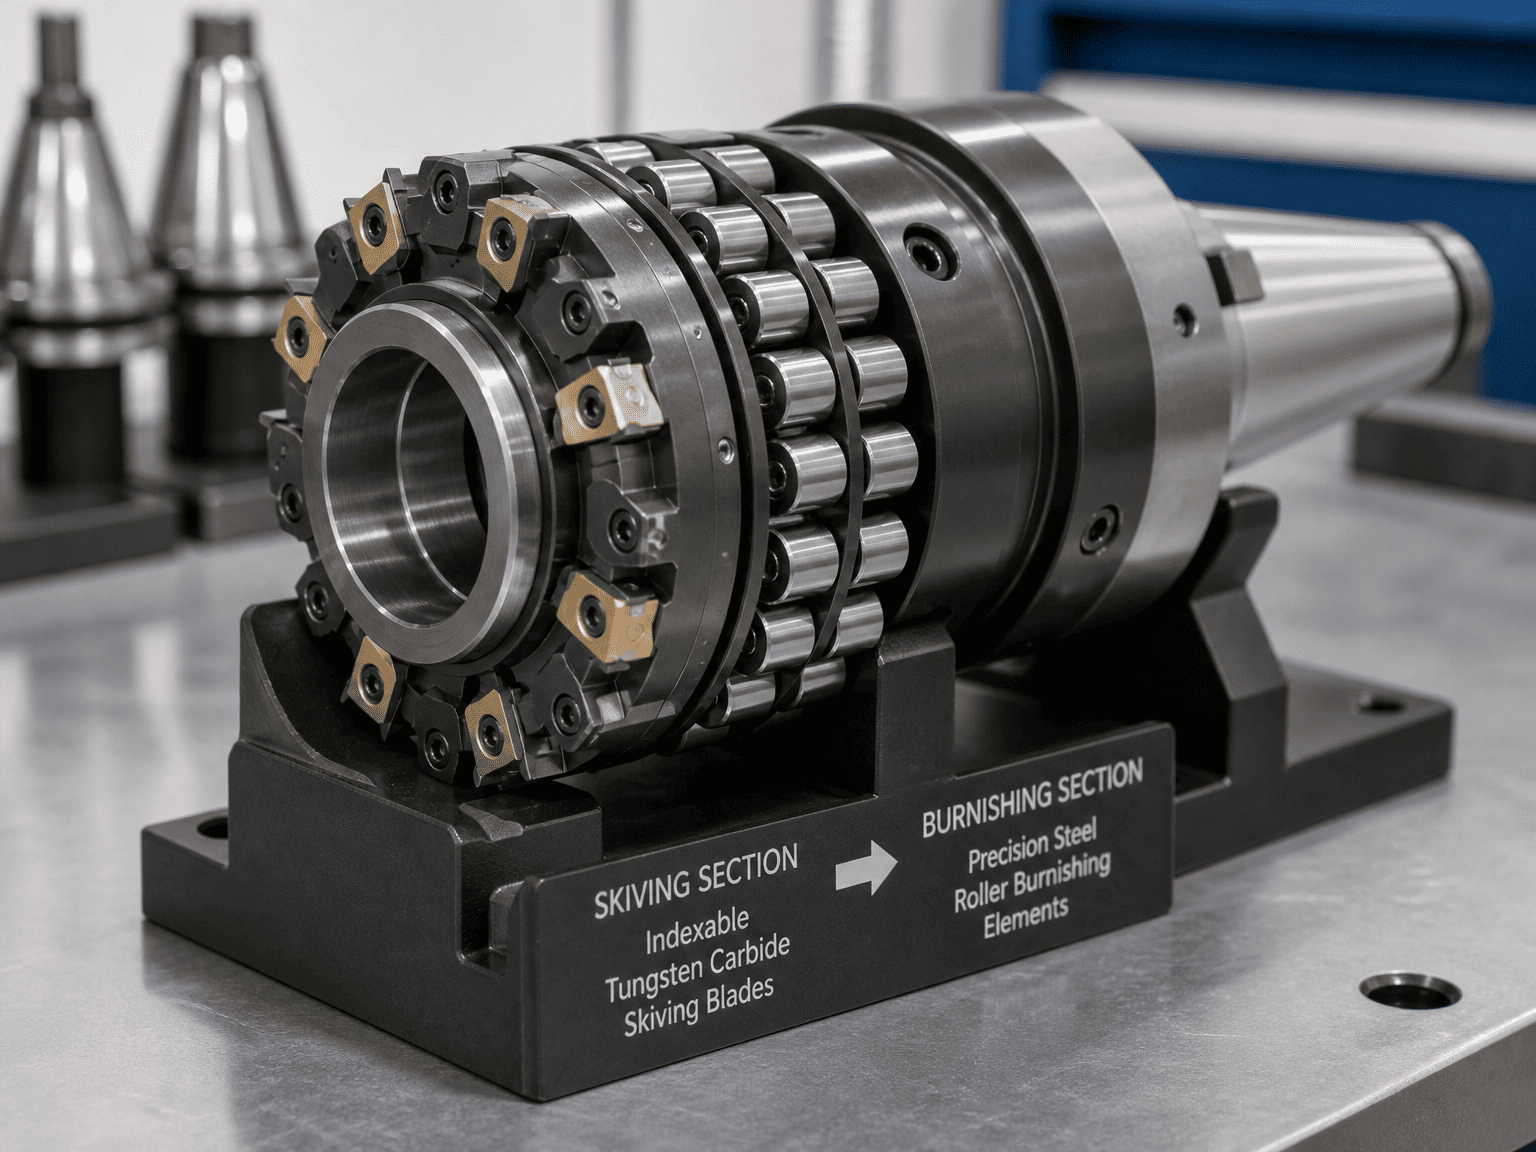
HCICs automatiserade CNC-valspoleringscylinderlinje ersätter dessa sekventiella operationer med ett enda högeffektivt kontinuerligt pass:
Under operationen tar hårdmetallskär med hög precision bort rårörsutlopp och avsmalning. Omedelbart bakom skärhuvudet utövar härdade stålrullar ett intensivt radiellt tryck mot borrningsväggen. Denna mekaniska plastiska deformation plattar ut mikroskopiska metalltoppar till dalar, vilket skapar en ultraslät, spegelliknande yta ($Ra \le 0,15\text{ }\mu\text{m}$) som dramatiskt minskar tätningsfriktionen och förhindrar mikronötning.
Till skillnad från skärnings- eller slipprocesser som introducerar kvarvarande dragytspänning, inducerar rullpolering djupa kompressiva restspänningar i innerrörets vägg. Denna kallbearbetningshärdning ökar ythårdheten med 15 % till 30 %, vilket avsevärt ökar motståndskraften mot utmattningssprickor under högt tryck och utvidgning av inre cylinder under kraftiga cykliska belastningar.
Traditionell djuphålsborrning och slipning av en 8-meters kraftig grävmaskin eller flerstegs teleskoppipa krävde ofta 4 till 6 timmars maskincykeltid. Den automatiserade CNC SRB-linjen fullbordar samma rör på under 25 minuter, vilket minskar den totala ledtiden för tillverkning av cylinderbatch från den typiska 6-till-8-veckors branschstandard ner till bara 3 till 4 veckor.
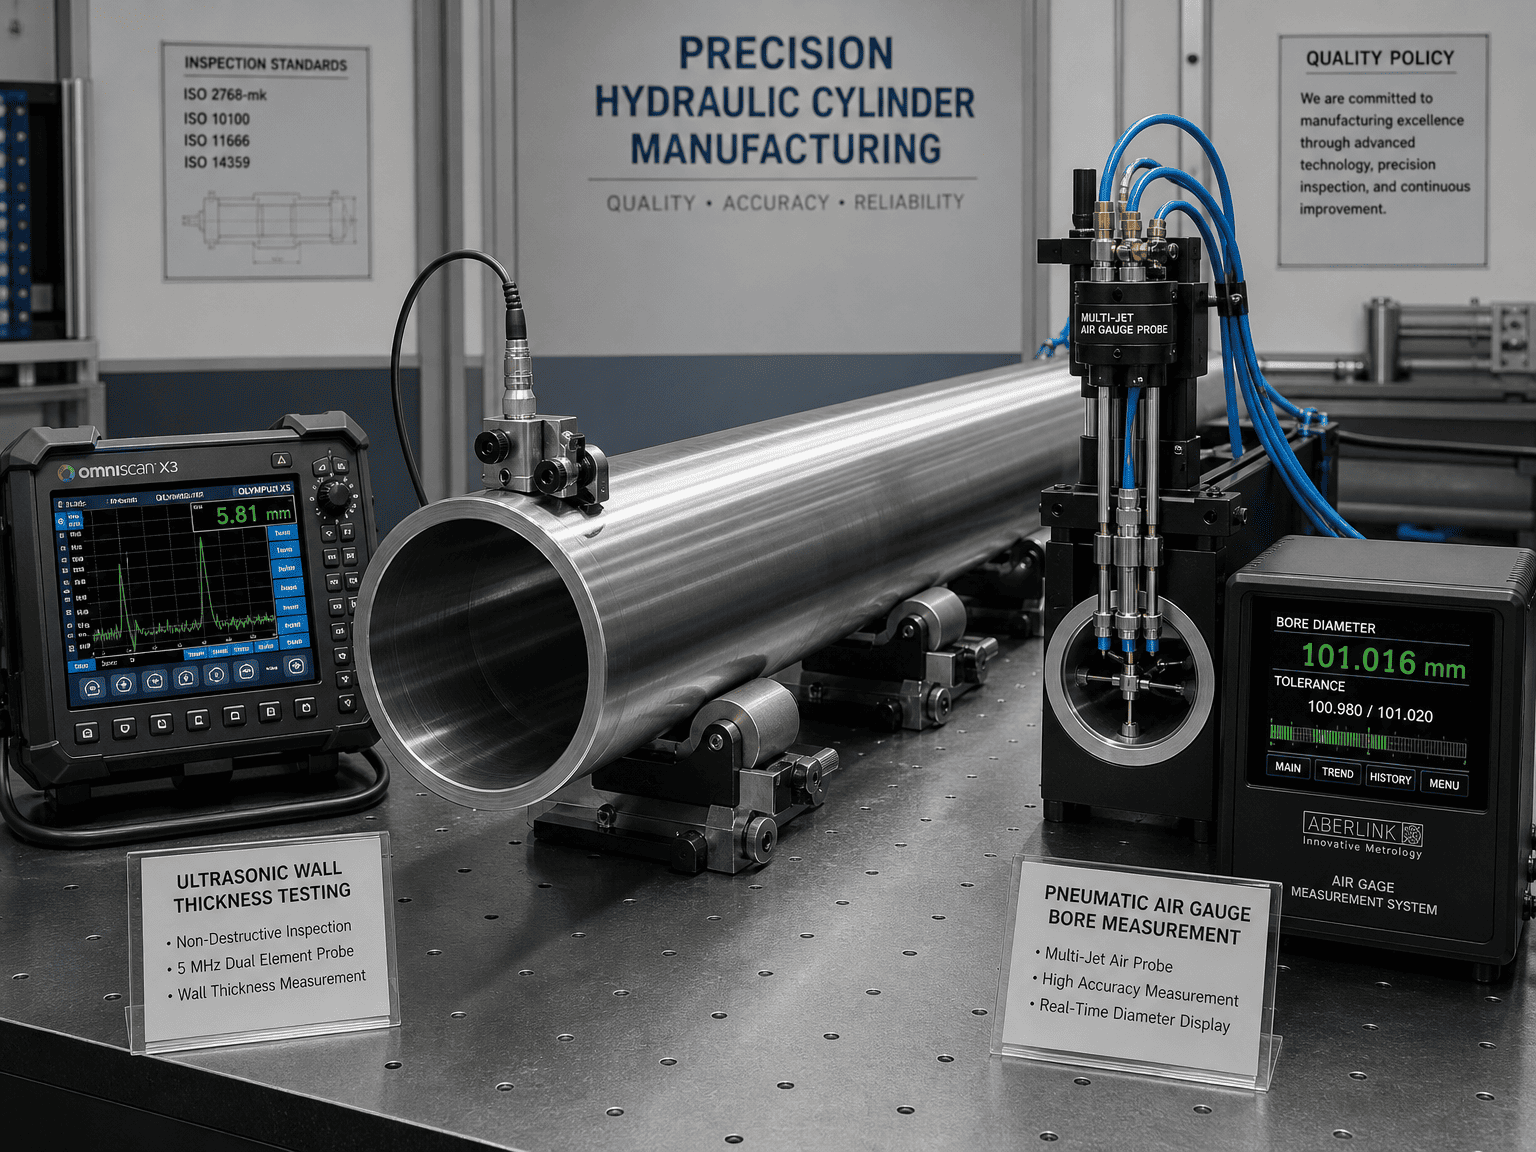
För att garantera noll-defekt leverans på globala exportmarknader är den nya produktionslinjen helt integrerad i HCIC:s ISO 9001 kvalitetsledningsramverk:
"Att investera i tillverkningsinfrastruktur i världsklass är kärnan i HCIC:s engagemang för våra globala partners", säger David Song, chef för internationell teknik på HCIC. "Med idrifttagningen av vår HCIC automatiserade CNC-valspoleringscylinderlinje förser vi nordamerikanska och europeiska OEM-utrustningsbyggare med tier-1-precision, förlängd tätningslivslängd och branschledande leveranshastigheter för hydrauliska ställdon med stora och långa slag."
Anläggningen är nu i full drift och producerar högtonnage teleskopcylindrar för dumper semitrailers, soppackningscylindrar, bomcylindrar för mobilkranar och specialanpassade dragstångs/svetsade cylindrar för tunga industriella applikationer.
Specifikationer och toleranser som hänvisas till i detta tillkännagivande återspeglar validerade fabriksacceptanstestparametrar vid HCIC:s tillverkningsanläggning i Jinan. Tekniska ritningar, materialtestcertifikat (MTR) och ISO 9001-dokumentation tillhandahålls med varje produktionsförsändelse.
För att diskutera tillverkning av cylinder med stor borrning, anpassade OEM-specifikationer eller begära 3D STEP-teknikmodeller: